
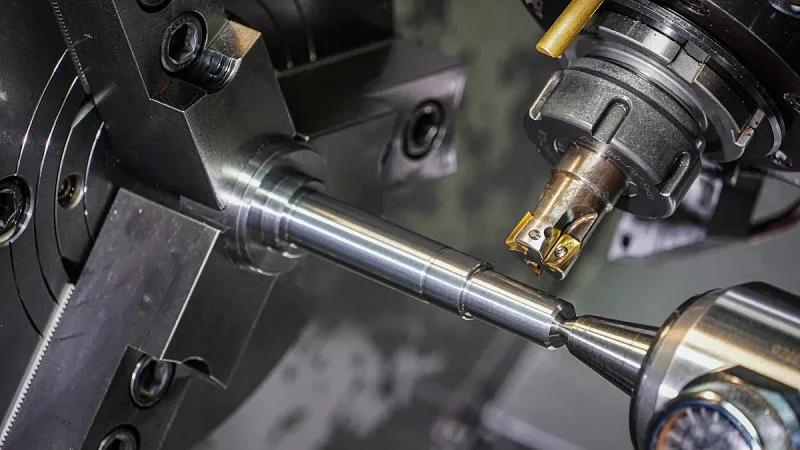
As câmaras de detecção são componentes críticos em ferramentas semicondutoras, sensores aeroespaciais e diagnósticos médicos, onde precisão e confiabilidade são imprescindíveis. Cada peça deve encaixar e funcionar perfeitamente, e alcançar isso começa com a abordagem de fabricação correta. No centro desse processo está a usinagem CNC de câmaras de detecção, que combina técnicas subtrativas avançadas — fresagem, torneamento, furação e retificação — com materiais cuidadosamente selecionados, como alumínio, aço inoxidável, titânio e PEEK. Essas duas decisões estão profundamente interligadas. O ambiente operacional da câmara — seja vácuo, pressão ou temperaturas extremas — dita a combinação ideal de método e material. A usinagem CNC de câmaras de detecção consiste em encontrar esse equilíbrio delicado para atender às metas de desempenho, custo e prazo de entrega. Então, como escolher a combinação certa? Este guia orienta você no processo de tomada de decisão, oferecendo dicas práticas de projeto para fabricação e opções de acabamento, como eletropolimento e anodização. Essas etapas finais garantem a integridade do vácuo e o acabamento superficial liso que sua aplicação exige. A verdadeira precisão começa com escolhas bem informadas — a começar pela usinagem CNC da câmara de detecção.
Principais processos para usinagem CNC de câmaras de detecção
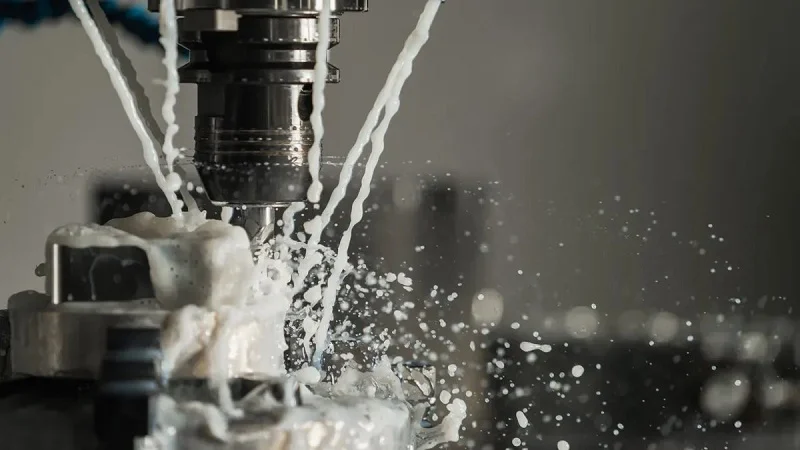
A usinagem CNC de câmaras de detecção raramente utiliza apenas um processo. A maioria das câmaras requer várias etapas que funcionam em conjunto. Uma peça típica pode começar em uma fresadora, passar para um torno e terminar com furação de precisão. Realizar essas etapas em uma única configuração mantém as tolerâncias rigorosas e reduz os erros decorrentes do reposicionamento da peça. Vamos analisar os principais processos que você encontrará.
Fresagem de 5 eixos para geometrias complexas
As câmaras de detecção geralmente têm formatos complexos. Imagine cavidades internas, portas angulares e paredes curvas. Uma fresadora padrão de 3 eixos tem dificuldades com essas características. Uma máquina de 5 eixos, no entanto, gira a ferramenta ou a peça em torno de dois eixos adicionais. Essa flexibilidade permite que a ferramenta de corte alcance pontos difíceis sem precisar mover a peça novamente.
Cavidades e portas internas
Cavidades profundas representam um verdadeiro desafio. Ferramentas longas tendem a entortar e vibrar durante o corte. Essa vibração deixa marcas de vibração na superfície. A usinagem de 5 eixos resolve esse problema de forma inteligente:
- A inclinação do eixo permite que os operadores usem fresas mais curtas e rígidas, que alcançam cavidades profundas a partir de ângulos ideais.
- Ferramentas mais curtas dobram menos e vibram muito menos do que extensões longas.
- O controle simultâneo de múltiplos eixos gerencia as pressões de corte dinamicamente, evitando a deflexão estrutural em peças de alumínio de paredes finas.
- Essa abordagem mantém o paralelismo geométrico e tolerâncias rigorosas de ±0.01 mm em alojamentos de cavidade profunda.
O resultado? Superfícies limpas e dimensões precisas, mesmo em áreas de difícil acesso.
Tolerâncias rigorosas nas superfícies de vedação
As superfícies de vedação exigem uma planicidade excepcional. Uma superfície deformada significa vazamentos. Ponto final. Às vezes, a fresagem sozinha não consegue atingir o acabamento necessário. É aí que entra a retificação. Considere um caso real em que uma superfície de vedação apresentava uma deformação em forma de sela, 14 vezes menos plana do que a tolerância exigida de ±0.0001. O fabricante descobriu que a face de localização usada como referência para a retificação estava distorcida. Corrigir essa face de referência fez toda a diferença. A solução envolveu:
- Reusinar a face de localização para corrigir problemas de alinhamento.
- Devolver peças ao cliente para retrabalho.
- Executar o desbaste frontal em uma retificadora interna em vez da retificadora de superfície originalmente solicitada.
- Obtenção de superfícies lisas que atendessem à exigente especificação de planicidade de ±0.0001.
Esta história mostra por que a seleção do processo é importante. O equipamento e a abordagem certos transformam especificações impossíveis em resultados rotineiros.
Torneamento de precisão para peças cilíndricas
Nem todos os componentes da câmara de detecção têm formato retangular. Flanges, passagens e corpos de conectores são redondos. Essas peças exigem usinagem de precisão em um torno CNC.
Flanges e Passagens
Os terminais de passagem transportam sinais ou energia através da parede da câmara. Eles devem vedar perfeitamente enquanto desempenham sua função. Os centros de torneamento usinam esses eixos ocos com notável consistência. A métrica fundamental é a concentricidade — o quão bem o diâmetro interno se alinha com o diâmetro externo.
Concentricidade e circularidade
Por que a concentricidade é tão importante? Considere uma passagem rotativa com uma vedação dinâmica de anel O:
- Os centros de torneamento CNC atingem tolerâncias de concentricidade de 0.005 mm (0.0002 polegadas) entre os diâmetros interno e externo.
- Qualquer oscilação durante a rotação causa compressão desigual no anel de vedação.
- A compressão desigual leva a vazamentos imediatos nas vedações e desgaste acelerado.
- O alinhamento perfeito entre os diâmetros interno e externo garante que a peça compartilhe o mesmo eixo de rotação.
Esse nível de precisão evita falhas dispendiosas mais tarde. Um pequeno desalinhamento, invisível a olho nu, pode causar um vazamento de vácuo que paralisa toda uma linha de produção.
Perfuração, rosqueamento e fresamento de roscas
Uma vez que a forma principal esteja definida, furos e roscas unem as peças da câmara. Essas operações parecem simples, mas exigem muita habilidade.
Padrões de furação para montagem
As câmaras são montadas com parafusos de precisão. O espaçamento dos furos deve ser perfeitamente compatível entre os flanges de acoplamento. Mesmo um pequeno erro cria pontos de tensão. A furação desses padrões em uma máquina CNC garante que cada furo fique exatamente onde deveria. A máquina segue o programa sem desvios, furo após furo.
Rosca para montagem do sensor
Sensores e medidores são rosqueados na parede da câmara. Essas roscas devem acomodar os componentes com segurança, mantendo a vedação a vácuo. A fresagem de roscas oferece vantagens em relação à usinagem tradicional com macho. Ela produz roscas mais resistentes com melhor acabamento superficial. Além disso, lida com materiais exóticos com mais facilidade. Para câmaras que utilizam peças usinadas sob medida, a fresagem de roscas proporciona a flexibilidade necessária para atender a especificações de rosca incomuns.
Em todos esses processos, a detecção de vibrações desempenha um papel vital. Os modernos centros de usinagem CNC monitoram a vibração em tempo real. Eles ajustam os parâmetros de corte automaticamente quando detectam instabilidade. Essa abordagem proativa evita defeitos antes que eles ocorram, economizando tempo e material.
A NOBLE, fabricante chinesa líder, traz consigo vasta experiência em usinagem CNC para câmaras de detecção. Sua equipe compreende a interação entre cada processo e o seguinte. Eles combinam fresamento, torneamento, furação e retificação em um mesmo local. Essa integração resulta em menos transferências de responsabilidade, melhor comunicação e maior precisão em cada componente produzido.
Os processos que abordamos formam a espinha dorsal da produção de câmaras. Cada um contribui com algo essencial. A fresagem cria geometrias complexas. O torneamento garante que as peças redondas mantenham sua precisão. A furação e a roscagem integram tudo. Domine esses processos e você estará no caminho certo para construir câmaras que funcionam perfeitamente nos ambientes mais exigentes.
Seleção de materiais para usinagem CNC da câmara de detecção
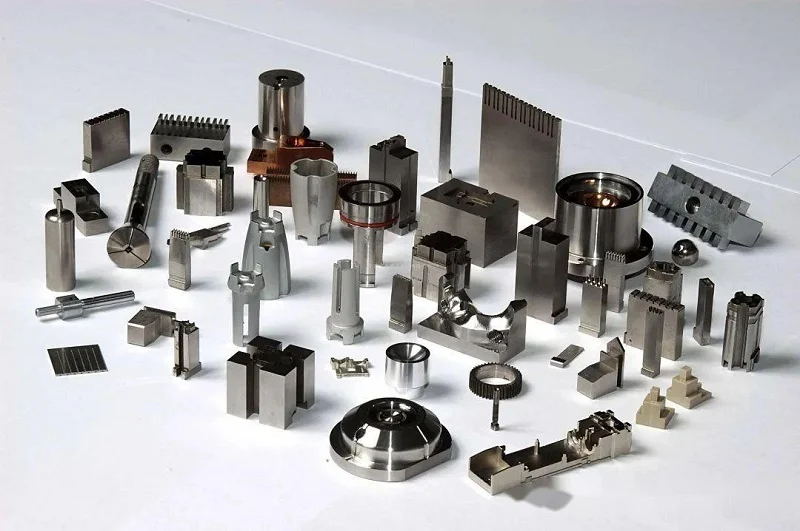
O ambiente dentro de uma câmara de detecção para usinagem CNC influencia todas as decisões relativas aos materiais. É preciso considerar o nível de vácuo, os ciclos térmicos, a exposição à corrosão e os limites de peso. Condições diferentes exigem ligas diferentes. Algumas câmaras operam em vácuo ultra-alto, abaixo de 1×10⁻⁹ mbar. Outras alternam entre temperatura criogênica e ambiente. Algumas enfrentam produtos químicos agressivos. Cada cenário indica uma família de materiais diferente. Vamos analisar as principais opções e quando cada uma delas é adequada.
Ligas de alumínio (6061, 7075)
O alumínio é um material preferido para câmaras sensíveis ao peso. Ele pesa cerca de um terço do peso do aço. Essa diferença é importante quando se está montando uma câmara em um pórtico móvel ou dentro de um satélite.
Redução de peso e condutividade térmica
Considere o alumínio 6061. Sua densidade é de 2.70 g/cm³. Perfis de aço são três vezes mais pesados. Mesmo com esse baixo peso, o alumínio 6061 na têmpera T6 oferece resistência à tração acima de 290 MPa. Isso é suficiente para a maioria das aplicações estruturais. A usinabilidade é boa para usinagem CNC, o que significa que geometrias complexas são viáveis sem comprometer o orçamento de ferramentas.
A condutividade térmica é outra grande vantagem. O alumínio apresenta valores entre 160 e 190 W/m·K. Para câmaras que geram calor durante a operação, essa condutividade permite a rápida dissipação do calor. O aço inoxidável, em comparação, conduz o calor de forma deficiente. Quando o controle de temperatura é crucial, o alumínio costuma ser a escolha ideal.
Preparação da superfície para serviço de vácuo
A preparação da superfície é crucial para o desempenho do alumínio em vácuo. Superfícies brutas retêm gases e contaminantes. São necessários tratamentos específicos para compatibilidade com UHV (ultra-alto vácuo). O eletropolimento é uma excelente opção, pois remove irregularidades da superfície e cria uma camada passiva de óxido lisa. Isso reduz a liberação de gases e impede a adesão de partículas em salas limpas. A precisão desses tratamentos de superfície afeta diretamente a capacidade da câmara de manter o vácuo ao longo do tempo.
O acabamento da usinagem também é importante. O polimento das áreas de vedação dos flanges até uma rugosidade Ra ≤ 0.8 μm garante vedações herméticas. Em seguida, as câmaras passam por um procedimento de aquecimento. O aquecimento da câmara a 150–200 °C sob vácuo dessorve os gases aprisionados. Essa etapa leva a câmara para a faixa de UHV (ultra-alto vácuo) abaixo de 1×10⁻⁹ mbar. A brasagem a vácuo também pode ajudar, unindo componentes sem fluxo, o que minimiza contaminantes residuais.
Outras ligas de alumínio, como a 7075, também são utilizadas, mas exigem o mesmo cuidado na preparação da superfície. O eletropolimento trata ambas as ligas com eficácia, e protocolos de limpeza validados impedem que a contaminação comprometa ambientes de detecção sensíveis.
Aço inoxidável (304, 316L)
O aço inoxidável domina quando a resistência à corrosão e o desempenho em ultra-alto vácuo (UHV) são imprescindíveis. Os aços 304 e 316L são os mais utilizados nesse caso.
Resistência à corrosão e adequação para UHV
Formulações de baixo carbono, como o aço inoxidável 304L e 316L, minimizam os riscos de desgaseificação e contaminação, tornando-as ideais para aplicações em ultra-alto vácuo (UHV). O acabamento superficial também é importante. A combinação do eletropolimento com o tratamento em forno a vácuo reduz drasticamente a rugosidade da superfície, além de remover a umidade e os hidrocarbonetos absorvidos. Essa combinação pode melhorar o vácuo final em uma ou duas ordens de magnitude.
Para câmaras que lidam com gases corrosivos ou ciclos de limpeza agressivos, o aço 316L adiciona molibdênio para maior resistência à corrosão por pites. Essa pequena adição de elemento de liga faz uma diferença real na durabilidade.
Gerenciando o endurecimento por trabalho durante a usinagem
Eis o desafio com o aço inoxidável: ele endurece rapidamente por deformação. Ao usinar o aço 304, o material endurece exatamente na área de corte. Parâmetros inadequados danificam as ferramentas. Existem maneiras específicas de lidar com isso durante a usinagem CNC.
Use insertos afiados com ângulos de ataque positivos. Eles cortam em vez de sulcar. Mantenha taxas de avanço consistentes acima de 0.003 IPR (por polegada). Nunca deixe a ferramenta parar ou raspar. Essa parada provoca um endurecimento rápido por trabalho. A profundidade de corte deve permanecer entre uma e duas vezes o raio da ponta. Isso mantém o corte abaixo da zona endurecida por trabalho.
Substitua as pastilhas antes que percam o fio. Uma aresta de corte cega acelera o endurecimento superficial. Use fluido de corte abundante em todas as operações. Para usinagem de cavidades profundas, o fluido de corte de alta pressão através do fuso é essencial. Mantenha as velocidades de corte baixas, em torno de 120 a 250 SFM para aço 304 com ferramentas de metal duro. Pastilhas de metal duro com revestimento de TiAlN ou PVD suportam bem altas temperaturas de corte. Escolha pastilhas com geometria de quebra-cavacos agressiva. Cavacos fibrosos indicam algum problema.
Metais e plásticos especiais
Algumas aplicações vão além do alumínio e do aço inoxidável padrão. É aí que entram os materiais especiais.
Titânio e cobre para condições extremas
O titânio oferece uma combinação única de propriedades. Sua condutividade térmica é de aproximadamente 21.9 W/m·K. Isso é cerca de 50% melhor que o aço inoxidável, embora ainda muito inferior ao alumínio. O baixo coeficiente de expansão térmica do titânio é o seu grande diferencial. Junções seladas com cerâmica resistem a ciclos térmicos repetidos, de temperaturas criogênicas a ambientes, sem vazamentos. Essa estabilidade dimensional é difícil de superar. Alcançar esse nível de precisão na montagem final depende da escolha da matéria-prima correta.
Tanto o alumínio quanto o titânio são não magnéticos. Isso é crucial para ambientes de detecção sensíveis, onde a interferência magnética prejudicaria as medições. Em relação à desgaseificação de hidrogênio, ambos os materiais atingem níveis de vácuo de uma a duas ordens de magnitude superiores aos do aço inoxidável. Isso ocorre porque contêm uma quantidade significativamente menor de hidrogênio.
O cobre é utilizado em câmaras que exigem condutividade térmica extrema. Por ser macio, é mais difícil de usinar, mas para aplicações de alta temperatura, nada conduz calor melhor.
PEEK para necessidades de isolamento e leveza.
O PEEK é um plástico de engenharia que se comporta surpreendentemente bem em condições de vácuo. Suas características de baixa emissão de gases previnem a contaminação de elementos sensíveis do detector. Em diagnósticos médicos, sistemas de imagem de alto vácuo dependem de componentes de PEEK para manter o desempenho durante a operação clínica. A baixa emissão de gases do PEEK também o torna adequado para componentes internos onde a contaminação deve ser evitada. Não é indicado para vasos de pressão estruturais, mas para componentes internos e isoladores, é uma excelente escolha. Muitas peças usinadas sob medida para câmaras de detecção utilizam PEEK, onde sua baixa emissão de gases é benéfica.
A NOBLE oferece vasta experiência em orientar clientes na escolha dos materiais certos. Sua equipe entende o comportamento de cada liga durante a usinagem CNC da câmara de detecção e quais tratamentos de superfície proporcionam os melhores resultados. Escolher o material certo desde o início economiza tempo, dinheiro e retrabalho. Fazer parceria com alguém que conhece as vantagens e desvantagens facilita essa decisão.
Projeto para usinabilidade em usinagem CNC de câmara de detecção
Um bom projeto facilita a fabricação. Um projeto ruim gera dores de cabeça. Essa é a ideia central por trás do Design para Manufaturabilidade (DFM, na sigla em inglês). Ao aplicar os princípios do DFM desde o início, você reduz custos e prazos de entrega. Você também evita defeitos comuns, como marcas de ferramentas, rebarbas e erros dimensionais.
Evitando distorções e estresse
O metal retém tensões internas provenientes do processo de fabricação. Ao remover material por usinagem, essas tensões são liberadas de forma irregular, causando deformação da peça. Esse problema afeta gravemente os componentes de câmaras de detecção, pois exigem tolerâncias rigorosas.
A solução envolve o alívio de tensões no momento certo. Para o alumínio 6061, uma sequência comprovada funciona bem. Primeiro, faça o desbaste da peça. Em seguida, realize um tratamento térmico de alívio de tensões. Finalmente, faça o acabamento. Essa etapa intermediária permite que a estrutura atômica do metal se estabilize antes dos cortes finais. As peças permanecem dimensionalmente estáveis durante a última passada.
Para câmaras de alta precisão que devem manter a exatidão ao longo de anos de serviço, etapas adicionais de alívio de tensão, como ciclos criogênicos, podem melhorar a estabilidade a longo prazo. O processo demanda tempo inicialmente, mas evita retrabalho posterior.
O alívio de tensões a vácuo funciona de maneira semelhante para componentes de aço. A chave é realizar esse tratamento após o desbaste e antes da usinagem final. Dessa forma, o material não se deslocará ao remover os últimos resíduos.
Otimizando o acesso às ferramentas
O seu projeto determina a capacidade da ferramenta de corte de alcançar os detalhes necessários. O acesso inadequado da ferramenta força os operadores de máquinas a adotarem soluções criativas que consomem tempo e dinheiro.
Cavidades profundas são as que causam mais problemas. Uma ferramenta longa se dobra e vibra. Essa vibração deixa marcas de atrito e prejudica o acabamento da superfície. A regra prática é: projete raios de canto internos com pelo menos um oitavo da profundidade da cavidade. Isso permite que o operador de máquina use uma ferramenta mais curta e rígida que corta com precisão.
Paredes finas carecem de rigidez. Elas flexionam sob a pressão de corte, causando deflexão e acabamentos ruins. Aumente a espessura da parede sempre que possível. Recortes laterais exigem fresas especiais em formato de pirulito e trajetórias de ferramenta complexas. Redesenhe a peça para eliminá-los ou divida-a em várias partes.
Funcionalidades aglomeradas criam outro problema. Quando funcionalidades adjacentes ficam muito próximas umas das outras, as ferramentas padrão não conseguem passar entre elas. O resultado são ferramentas menores e mais fracas, ou operações secundárias. Dê espaço para cada funcionalidade respirar.
Tolerâncias para montagem funcional
As decisões sobre tolerâncias influenciam tanto o custo quanto o desempenho. Tolerâncias excessivamente rigorosas resultam em velocidades de usinagem mais lentas e etapas de inspeção adicionais. Tolerâncias frouxas onde a precisão é necessária causam falhas na montagem.
Aplique tolerâncias rigorosas somente onde a função exige. Superfícies de vedação e flanges de acoplamento precisam de precisão. Detalhes estéticos, não. Essa abordagem prática para projeto em usinagem CNC mantém os custos baixos, preservando a precisão necessária para sua aplicação.
A análise de tolerância acumulada ajuda a entender como as variações individuais das peças se combinam em uma montagem. Métodos estatísticos modelam condições do mundo real, como ciclos térmicos e variações de pressão. Padrões da indústria fornecem uma linguagem consistente para comunicar requisitos dimensionais entre as equipes.
A colaboração precoce entre as equipes de projeto, manufatura e qualidade revela os fatores de custo antes que se tornem problemas. O DFM (Design for Manufacturing) funciona melhor como um ciclo iterativo. Protótipos e construções piloto refinam o projeto continuamente. Cada ciclo aprimora a capacidade de fabricação e reduz o desperdício.
O objetivo é simples: criar peças que sejam usinadas com precisão, montadas facilmente e que apresentem desempenho confiável. É isso que o design inteligente para usinagem CNC proporciona. Ao combinar um design criterioso com a usinagem CNC de câmara de detecção especializada, você obtém componentes que atendem às especificações logo na primeira tentativa.
Pós-processamento e acabamento superficial da usinagem CNC da câmara de detecção
As peças brutas usinadas muitas vezes não atendem às necessidades dos trabalhos de detecção. Cavacos, óleos e pequenas rebarbas aderem às superfícies após o corte. O pós-processamento remove esses contaminantes e altera a composição química da superfície. As etapas de acabamento adequadas determinam se uma câmara mantém o vácuo, resiste à ferrugem ou libera partículas durante o uso.
Eletropolimento para aço inoxidável
O eletropolimento remove uma fina camada de metal por meio de uma reação eletroquímica. Esse processo suaviza as pequenas saliências e reentrâncias nas superfícies de aço inoxidável.
Reduzindo a geração de partículas
Superfícies rugosas retêm partículas que se desprendem no vácuo durante o uso. O eletropolimento remove as saliências onde as partículas se acumulam. A nova superfície apresenta menos pontos de aderência para as partículas. Para sistemas de ultra-alto vácuo, essa redução é crucial.
Obtendo acabamentos espelhados
O processo cria uma superfície brilhante e reflexiva. Superfícies lisas têm menos área, portanto, menos moléculas de gás podem aderir. Menos aderência significa tempos de bombeamento mais rápidos e melhor vácuo final. As superfícies eletropolidas também combatem a ferrugem porque a camada de óxido rica em cromo se forma uniformemente.
Anodização para Alumínio
As câmaras de alumínio recebem um tratamento diferente. A anodização cria uma camada de óxido controlada por meio de um processo eletrolítico.
Revestimento rígido para maior resistência ao desgaste.
A anodização dura cria uma camada de óxido muito resistente. A espessura do revestimento é significativamente maior do que a camada de óxido natural. Para peças sujeitas a alto desgaste e contato repetido, como revestimentos de câmaras de combustão, esse tratamento prolonga consideravelmente a vida útil. O processo não altera as tolerâncias dimensionais, garantindo a precisão das peças.
Camadas superficiais não condutoras
As camadas anodizadas também bloqueiam a corrente elétrica. A película de óxido interrompe o fluxo de corrente, prevenindo a corrosão galvânica entre metais diferentes. Essa propriedade é útil quando componentes de alumínio se conectam a peças de cobre ou aço inoxidável.
Limpeza e Passivação
Tratamentos de acabamento por si só não garantem a limpeza. Cada câmara precisa de uma limpeza profunda antes do uso.
Remoção de contaminantes de usinagem
A usinagem deixa para trás fluidos de corte, partículas metálicas e resíduos orgânicos. A limpeza úmida remove esses resíduos seguindo uma sequência cuidadosa, com o uso de solventes e ácidos apropriados, seguidos de enxágue com água deionizada e secagem. Esse processo garante que a superfície esteja livre de contaminantes.
Preparando-se para o Serviço de Alta Pureza
Para o aço inoxidável, a passivação ocorre após o eletropolimento. Ela cria uma camada protetora estável e rica em cromo. Em alguns casos, a limpeza por plasma pode ser usada para remover depósitos difíceis no local. O método específico depende do tipo de contaminação.
A NOBLE integra esses serviços de acabamento ao seu processo de usinagem CNC para câmaras de detecção. Sua equipe realiza eletropolimento, anodização e passivação internamente. Essa combinação garante a precisão e assegura que todas as superfícies atendam às especificações antes do envio.
NOBLE: Seu parceiro para usinagem CNC de câmaras de detecção

Encontrar o parceiro de fabricação certo faz toda a diferença. Você precisa de alguém que entenda tanto os materiais quanto os processos que discutimos. Você precisa de uma equipe que possa lidar com toda a jornada, do projeto à peça finalizada. A NOBLE se encaixa perfeitamente nesse perfil. Ela se especializa no processamento de metais e plásticos, com capacidades que abrangem todo o ciclo de produção.
Capacidades Abrangentes
A NOBLE reúne tudo em um só lugar. Isso faz mais diferença do que você imagina. Quando a usinagem, o acabamento e a montagem acontecem em locais diferentes, as peças precisam transitar entre instalações. Cada transferência aumenta o risco. As peças podem ser danificadas durante o transporte. A comunicação pode falhar. As tolerâncias podem variar. A NOBLE elimina esses problemas mantendo tudo internamente.
Usinagem e acabamento internos
O coração da operação da NOBLE é seu departamento interno de usinagem CNC. Eles operam centros de fresagem avançados, tornos de precisão e equipamentos de retificação. Seus operadores sabem como as ligas de alumínio se comportam. Eles entendem as peculiaridades do endurecimento por trabalho do aço inoxidável. Eles ajustaram os parâmetros corretos para titânio e PEEK.
Mas a usinagem é apenas metade da história. A NOBLE também realiza eletropolimento, anodização e passivação na mesma instalação. Essa integração traz benefícios reais. As peças vão da fábrica para a linha de acabamento sem sair do prédio. A equipe que usinou seu componente também controla o tratamento de superfície. Eles sabem exatamente o que a peça precisa porque foram eles que a fabricaram. Essa abordagem para a fabricação CNC de precisão garante que cada etapa esteja alinhada com a seguinte.
O departamento de acabamento utiliza os mesmos padrões rigorosos da área de usinagem. O eletropolimento remove as imperfeições da superfície do aço inoxidável. A anodização cria camadas protetoras de óxido no alumínio. A passivação prepara as peças para aplicações de alta pureza. Cada processo é documentado e verificado antes que as peças sigam para a próxima etapa.
Serviços de montagem com valor agregado
A NOBLE vai além dos componentes individuais. Sua equipe consegue montar subsistemas completos. Eles cuidam dos padrões de furação, da instalação dos anéis de vedação e da montagem dos sensores. Isso evita que você precise coordenar vários fornecedores. Um único parceiro assume a responsabilidade por toda a montagem.
O trabalho de montagem exige um nível de precisão único. As superfícies de vedação devem permanecer limpas. Os fixadores precisam do torque correto. Os componentes devem estar perfeitamente alinhados. Os técnicos da NOBLE seguem procedimentos detalhados para cada etapa da montagem. Eles verificam cada passo antes de prosseguir para o próximo. O resultado é um produto final pronto para sua aplicação.
Sistemas de Qualidade Certificados
As certificações de qualidade demonstram que um fabricante leva a conformidade a sério. A NOBLE possui certificações importantes que comprovam seu compromisso.
Gestão da Qualidade Conformidade
A certificação da NOBLE significa que eles seguem processos consistentes para cada pedido. Eles rastreiam materiais, documentam inspeções e mantêm a rastreabilidade durante toda a produção.
Essa certificação é importante para peças usinadas sob encomenda. Ao encomendar um componente para câmara de detecção, você precisa ter certeza de que ele atenderá às especificações sempre. O sistema detecta problemas precocemente, evitando que defeitos cheguem aos clientes e proporcionando a precisão exigida pelo trabalho de detecção.
Certificação de Dispositivos Médicos
O diagnóstico médico exige controles ainda mais rigorosos. A NOBLE possui uma certificação que atende às necessidades específicas da fabricação de dispositivos médicos, com ênfase em gerenciamento de riscos, validação e rastreabilidade.
Isso significa que seus processos atendem aos rigorosos padrões da indústria médica. As câmaras de detecção usadas em equipamentos de diagnóstico devem funcionar perfeitamente. Os resultados para os pacientes dependem de leituras precisas. O sistema de qualidade certificado da NOBLE ajuda a garantir que essas leituras permaneçam confiáveis. A mesma disciplina beneficia também clientes dos setores de semicondutores e aeroespacial.
Ao se tornar parceiro da NOBLE, você obtém mais do que uma oficina mecânica. Você obtém um fabricante de serviço completo com sistemas de qualidade certificados e amplas capacidades. Essa combinação oferece a precisão e a confiabilidade que a usinagem CNC da sua câmara de detecção exige.
A escolha da abordagem correta para usinagem CNC da câmara de detecção começa com a análise do ambiente operacional. O nível de vácuo, a temperatura e a pressão indicam o material mais adequado. Esse material, por sua vez, define quais processos são mais eficientes. O alumínio é ideal para projetos com restrições de peso. O aço inoxidável suporta condições corrosivas. O titânio resiste a ciclos térmicos extremos.
Mas o sucesso vai além da escolha de um único material ou máquina. A verdadeira precisão surge da sinergia entre um projeto criterioso, as propriedades dos materiais e a habilidade de fabricação. Cada decisão influencia a seguinte. É por isso que a parceria com um fabricante experiente é fundamental. A NOBLE reúne, em um só lugar, conhecimento especializado em materiais e domínio dos processos. Seus sistemas de qualidade certificados garantem que cada peça atenda às especificações. Seu acabamento interno proporciona a qualidade de superfície que sua câmara exige.
Com os avanços da tecnologia de usinagem CNC e da ciência dos materiais, os projetos de usinagem CNC para câmaras de detecção continuarão a ultrapassar limites. Trabalhar com um parceiro que se mantém atualizado garante que você esteja preparado para o futuro.
FAQ de Usinagem CNC da câmara de detecção
Como escolher entre alumínio e aço inoxidável?
O ambiente operacional determina qual material usar. O alumínio é ideal para projetos leves que suportam altas temperaturas. O aço inoxidável, por sua vez, funciona melhor com gases corrosivos e vácuo muito elevado. Primeiramente, considere o nível de vácuo, as variações de temperatura e a exposição a produtos químicos. Esses três fatores reduzem rapidamente as opções disponíveis.
Que níveis de tolerância posso esperar?
As modernas máquinas de 5 eixos conseguem manter uma precisão de ±0.01 mm em cavidades complexas. A retificação permite obter superfícies de vedação planas com uma precisão de ±0.0001 polegadas. O torneamento de precisão mantém a concentricidade dentro de 0.005 mm. Essa precisão é alcançada realizando todos os processos em uma única configuração.
O PEEK é adequado para componentes estruturais de câmaras?
O PEEK é ideal para componentes internos e isoladores, não sendo indicado para vasos de pressão. Possui baixa emissão de gases, isolamento elétrico e é leve. Metais ainda são a melhor opção para componentes estruturais. Utilize PEEK onde você precisa de isolamento ou redução de peso sem que a carga seja pesada.
Como evitar deformações em projetos de câmaras de paredes finas?
Primeiro, faça o desbaste da peça. Em seguida, realize o alívio de tensões. Para alumínio 6061, utilize um tratamento térmico de alívio de tensões. Depois disso, faça o acabamento. Etapas adicionais de alívio de tensões, como ciclos criogênicos, podem melhorar a estabilidade em câmaras de alta precisão. Essa ordem evita distorções durante os cortes finais.
Quando o eletropolimento se torna necessário?
O eletropolimento é necessário para aplicações em vácuo ultra-alto. Ele remove as irregularidades da superfície onde as partículas se acumulam e cria uma camada lisa de óxido rica em cromo. Se a sua câmara opera abaixo de 1×10⁻⁹ mbar, o eletropolimento é imprescindível. Para aplicações menos exigentes, a limpeza padrão pode ser suficiente.
Qual o acabamento superficial mais adequado para selar superfícies?
Para garantir uma vedação hermética, polir as áreas de vedação do flange até uma rugosidade Ra ≤ 0.8 μm. Esta regra de usinagem CNC para câmaras de detecção aplica-se tanto ao alumínio quanto ao aço inoxidável. Quando as tolerâncias de planicidade são muito rigorosas, a retificação proporciona acabamentos ainda mais finos. Ajuste o acabamento às suas necessidades de vácuo.
Como a NOBLE mantém a qualidade em diferentes setores?
A NOBLE possui certificações relevantes em gestão da qualidade. Seu processo interno de usinagem e acabamento elimina os riscos associados à movimentação de peças entre diferentes oficinas. Cada processo é documentado e verificado. Essa integração da usinagem CNC proporciona resultados consistentes para clientes dos setores de semicondutores, aeroespacial e médico.







