
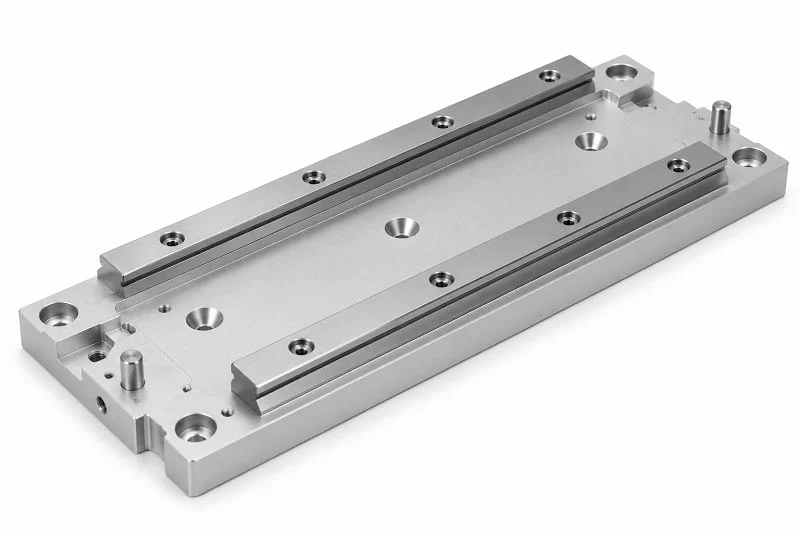
Escolher a placa de montagem de guia linear adequada pode parecer confuso. Para a maioria das aplicações em 2026, o alumínio 6061-T6 com usinagem CNC oferece a melhor combinação de custo, precisão e peso.
Os preços de mercado previstos para maio de 2026 indicam que a chapa de alumínio 6061-T651 custará entre US$ 7.70 e US$ 14.30 por quilograma. Essa faixa de preço mantém o alumínio acessível para a maioria dos sistemas de movimento linear.
Suas necessidades específicas ainda importam. Cargas pesadas podem exigir placas de montagem de aço para as guias lineares. Áreas corrosivas podem exigir trilhos de aço inoxidável. Ambientes de sala limpa podem favorecer guias de plástico. Diferentes guias suportam diferentes tensões. Suas escolhas de projeto também são importantes.
Seja para movimentos lineares precisos em dispositivos médicos ou movimentos lineares controlados em automação industrial, conhecer essas compensações é fundamental para o sucesso. A escolha adequada também afeta a precisão geral.
Materiais para placas de montagem de guias lineares
A escolha do material influencia todo o processo subsequente. Carga, ambiente e precisão exigida indicam a necessidade de ligas diferentes. Uma regra prática útil: combine o material da placa com o material do trilho guia. Trilhos de aço sobre placas de aço expandem-se a taxas semelhantes. Trilhos de alumínio sobre placas de alumínio comportam-se da mesma maneira. Pares incompatíveis podem introduzir tensões térmicas que distorcem o alinhamento.
Ligas de alumínio: o padrão para 2026
O alumínio domina a maioria das aplicações de placas de montagem. É fácil de usinar, resiste naturalmente à corrosão e pesa aproximadamente um terço do aço. Para sistemas de movimento linear com ciclos rápidos, essa redução de peso diminui a inércia e permite o uso de motores menores.
Por que o alumínio 6061-T6 se destaca em precisão e custo?
A liga 6061-T6 oferece o melhor equilíbrio geral para a maioria das aplicações. Sua resistência mínima ao escoamento é de 240 MPa (35 ksi), com valores típicos atingindo 276 MPa (40,000 psi). Essa resistência permite suportar cargas moderadas sem espessura excessiva. A liga também mantém tolerâncias rigorosas durante a usinagem, o que é importante quando a placa de montagem da guia linear exige planicidade em toda a sua superfície.
O custo também joga a seu favor. Um tarugo bruto de alumínio 6061 custa cerca de US$ 5.37 por quilograma. Compare isso com o aço AISI 1018, a US$ 1.62 por quilograma, e o alumínio parece caro à primeira vista. Mas aqui está o ponto crucial: a menor densidade do alumínio significa que você precisa de muito menos material em peso para o mesmo volume de peça. Quando você leva em consideração o tempo de usinagem e o desgaste da ferramenta, a peça de alumínio geralmente apresenta um custo unitário total 40.5% menor, apesar do preço mais elevado da matéria-prima. Para protótipos e produção de médio volume, o 6061-T6 continua sendo a escolha padrão.
Quando considerar o alumínio 7075-T6 para maior resistência
Às vezes, o aço 6061-T6 simplesmente não é resistente o suficiente. Aplicações com cargas em balanço elevadas ou forças de impacto extremas exigem mais resistência. É aí que entra o aço 7075-T6. Essa liga oferece aproximadamente o dobro da resistência ao escoamento do 6061-T6, aproximando-se do desempenho do aço com o peso do alumínio. As indústrias aeroespacial e de competição o utilizam amplamente.
As vantagens e desvantagens são importantes. O aço 7075-T6 tem um custo por quilograma mais elevado e é mais difícil de usinar. Além disso, não possui a mesma resistência à corrosão do 6061, muitas vezes exigindo um revestimento protetor. Utilize-o quando as suas guias lineares exigirem uma base mais rígida e a redução de peso for um fator crítico. Para a maioria das aplicações de automação industrial, o 6061-T6 é suficiente.
Aço e aço inoxidável
O aço oferece rigidez e amortecimento que o alumínio não consegue igualar. Quando as cargas ficam pesadas ou as vibrações ameaçam a precisão, as placas de aço justificam o seu peso adicional.
Aço de baixo carbono para aplicações de alta carga e baixo custo
O aço comum de baixo carbono, como o AISI 1018, oferece a opção mais econômica para uma superfície de montagem rígida. Com um custo de US$ 1.62 por quilograma, os custos do material permanecem mínimos. O maior módulo de elasticidade do aço significa menor deflexão sob cargas idênticas. Máquinas-ferramenta de alta resistência e prensas de estampagem frequentemente utilizam chapas de aço sob a placa de montagem de suas guias lineares.
As desvantagens incluem o peso e a suscetibilidade à corrosão. As chapas de aço requerem acabamentos protetores, como oxidação negra ou zincagem. Para máquinas estacionárias, onde o peso é um fator pouco relevante, o aço de baixo carbono oferece uma relação custo-benefício imbatível.
Aço inoxidável (ex.: 304, 316) para ambientes corrosivos
Ambientes sujeitos a lavagem e processamento químico exigem aço inoxidável. Os aços 304 e 316 resistem à ferrugem e suportam agentes de limpeza agressivos. Linhas de processamento de alimentos e equipamentos farmacêuticos geralmente especificam placas de aço inoxidável sob seus trilhos-guia lineares. Espere custos de material mais elevados e velocidades de usinagem mais lentas. A resistência à corrosão justifica o preço mais alto onde se aplicam normas de higiene.
Materiais Alternativos
Além dos metais, materiais especializados resolvem problemas específicos. Cada um oferece propriedades únicas que merecem ser consideradas.
Utilização de plásticos com carga (ex.: PEEK, acetal) para uso leve ou em salas limpas.
Os plásticos se destacam em salas limpas e aplicações de baixa exigência. O PEEK se sobressai com uma temperatura máxima de operação contínua de 250 °C (482 °F). Essa classificação significa que o PEEK mantém suas propriedades mecânicas mesmo durante exposição prolongada a altas temperaturas. O acetal oferece menor custo com boas características de desgaste. Ambos os materiais eliminam as preocupações com lubrificação e operam silenciosamente. Sua capacidade de carga limitada os restringe a carrinhos leves e sistemas de baixa força.
O papel dos compósitos de fibra de carbono em sistemas de alta velocidade e baixa massa
Os compósitos de fibra de carbono oferecem relações rigidez/peso excepcionais. Máquinas de pick-and-place de alta velocidade se beneficiam da redução da massa móvel. O material amortece as vibrações com eficácia. No entanto, a fibra de carbono custa substancialmente mais do que o alumínio e requer técnicas de usinagem especializadas. Seu uso permanece limitado a sistemas de guia linear de desempenho crítico, onde cada grama conta.
Granito e ferro fundido para máxima absorção de vibrações e estabilidade.
Equipamentos de metrologia e máquinas de medição de precisão exigem estabilidade excepcional. O granito proporciona amortecimento natural e estabilidade térmica incomparáveis aos metais. O ferro fundido oferece benefícios semelhantes com melhor usinabilidade. Ambos os materiais se destacam em máquinas de medição por coordenadas e sistemas de inspeção óptica. Seu peso os torna impraticáveis para aplicações móveis, mas ideais para bases fixas. Quando a placa de montagem da sua guia linear suporta posicionamento submicrométrico, esses materiais fornecem a base sólida que seu projeto exige.
Processos de fabricação de placas de montagem
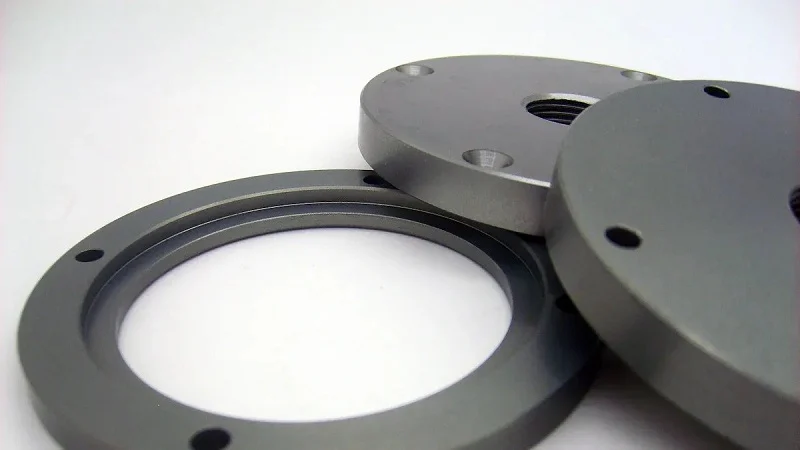
O processo escolhido afeta o custo, o tempo e a precisão. Cada método tem suas vantagens. A usinagem CNC proporciona as medidas mais precisas. A manufatura aditiva permite a produção de formas complexas. Os processos de corte processam placas planas simples com rapidez. A fundição é ideal para produção em larga escala. Suas necessidades de volume e precisão devem orientar a escolha.
Usinagem CNC: a melhor opção para precisão.
A usinagem CNC ainda é a principal escolha para placas de montagem de guias lineares. Os centros de usinagem utilizam ferramentas rotativas para cortar material de um bloco sólido. Esse processo proporciona excelente planicidade e precisão. Para a maioria dos sistemas de movimento linear, as placas usinadas oferecem a qualidade de superfície necessária para o bom funcionamento das guias.
Obtenção de planicidade crítica e tolerâncias de furos
A planicidade é mais importante do que qualquer outra dimensão em uma placa de montagem. Uma superfície deformada faz com que os trilhos se torçam e os rolamentos se desgastem prematuramente. A usinagem CNC pode manter a planicidade dentro de 0.01 mm em 100 mm. Esse nível de precisão mantém o movimento do carro suave e uniforme.
O posicionamento dos furos também requer cuidado. A placa de montagem da guia linear é parafusada à placa através de furos em locais exatos. Se esses furos se deslocarem das posições planejadas, o trilho entortará durante a instalação. Essa curvatura causa travamento e distribuição de carga irregular. As máquinas CNC mantêm o posicionamento dos furos com precisão de ±0.05 mm ou melhor. Essa precisão garante que suas guias fiquem exatamente onde você as projetou.
O acabamento superficial também melhora com a usinagem CNC. As faces usinadas geralmente apresentam rugosidade em torno de Ra 1.6 µm. Para trabalhos de alta precisão, uma segunda etapa de retificação pode melhorar esse valor para Ra 0.4 µm ou menos. Quanto mais lisa a superfície, melhor o contato entre a placa e o trilho.
Custo e prazo de entrega para chapas usinadas
A usinagem CNC tem um custo unitário maior do que a maioria dos outros métodos. O tempo de preparação, as ferramentas e as horas de máquina se acumulam. Uma única placa protótipo pode levar várias horas para ser programada e usinada. A produção em série dilui esses custos em várias peças, reduzindo o preço de cada unidade.
Os prazos de entrega variam de acordo com a complexidade. Placas simples com poucos furos podem ser enviadas em poucos dias. Projetos complexos com tolerâncias rigorosas e muitos detalhes exigem mais tempo de usinagem. A maioria das oficinas mecânicas estima um prazo de uma a três semanas para placas de montagem típicas. Pedidos urgentes estão disponíveis, mas têm um custo adicional.
Para quantidades inferiores a algumas centenas de peças, a usinagem CNC geralmente apresenta o melhor custo-benefício. O processo dispensa moldes ou matrizes dispendiosos. Cada peça tem o mesmo custo, independentemente do tamanho do lote. Isso facilita o planejamento orçamentário e o cronograma.
Manufatura Aditiva (Impressão 3D): Prototipagem e Complexidade
A manufatura aditiva constrói peças camada por camada a partir de modelos digitais. A tecnologia evoluiu bastante para peças metálicas. Placas de montagem de guias lineares podem se beneficiar de uma liberdade de design que a usinagem não consegue igualar.
Quando a impressão 3D não é a escolha certa para a produção
Apesar de suas vantagens, a impressão 3D enfrenta problemas com os custos de produção. O custo dos materiais é várias vezes maior do que o de peças usinadas. O tempo de produção pode chegar a horas ou dias para uma única placa. O acabamento superficial exige trabalho extra para igualar a qualidade da usinagem. A precisão dimensional não é tão boa quanto a do CNC.
A tecnologia funciona melhor para protótipos e peças especiais de baixo volume. Os engenheiros podem testar projetos rapidamente sem gastar com ferramentas. Assim que o volume de produção ultrapassa algumas peças, a usinagem se torna mais barata. Para a maioria das placas de montagem de guias lineares, a impressão 3D é uma ferramenta de desenvolvimento, não um método de produção.
Impressão 3D em metal (DMLS/SLM) para designs leves e otimizados
A Sinterização Direta de Metal a Laser (DMLS) e a Fusão Seletiva a Laser (SLM) utilizam lasers para fundir pó metálico. Esses processos permitem a criação de peças com grande liberdade geométrica. Canais de refrigeração internos, estruturas em treliça e nervuras otimizadas tornam-se possíveis. Os projetistas podem remover material exatamente onde a tensão permite, reduzindo significativamente o peso.
A espessura da camada nesses processos geralmente varia de 20 a 60 mícrons. Essa alta resolução proporciona detalhes minuciosos e superfícies lisas. O método de deposição de pó também não desperdiça material. O pó não utilizado é reciclado para futuras construções.
Para sistemas de rolamentos lineares de alta velocidade, menos peso significa aceleração mais rápida. Uma placa de alumínio impressa em 3D pode pesar 30% menos do que uma usinada, mantendo a rigidez. Isso é importante em máquinas de pick-and-place e em equipamentos para semicondutores.
Processos Alternativos
Além da usinagem e da impressão, outros processos fabricam placas de montagem. Cada um atende a necessidades específicas.
Extrusão para perfis simples e longos com seções transversais constantes
A extrusão empurra o alumínio aquecido através de uma matriz com formato específico. O processo cria perfis longos com seções transversais idênticas. Trilhos-guia lineares são frequentemente montados em perfis extrudados em sistemas de pórtico e estruturas de automação. O processo funciona para chapas com espessura constante e padrões de furos simples adicionados posteriormente.
A extrusão tem um custo baixo por metro e entrega rápida. Perfis padrão são fornecidos em estoque. Matrizes personalizadas custam vários milhares de dólares, mas o custo é diluído em grandes volumes. A desvantagem: a extrusão só funciona para formatos retos e uniformes. Características complexas exigem usinagem secundária.
Corte a laser e jato de água para perfis planos e simples
Os processos de corte são eficazes na produção de placas planas a partir de chapas. Tanto os sistemas a laser quanto os de jato de água seguem padrões digitais para cortar formas 2D. Os métodos diferem na maneira como cortam o material.
O corte a jato de água utiliza água em alta pressão misturada com partículas abrasivas. O processo a frio evita zonas afetadas pelo calor. Uma chapa de aço de 10 mm de espessura é cortada com uma tolerância dimensional de ±0.25 mm. Essa precisão é adequada para a maioria das montagens, onde a planicidade é corrigida posteriormente por retificação.
O corte a laser oferece velocidade semelhante com materiais mais finos. Os efeitos térmicos podem alterar as bordas em materiais mais espessos. Ambos os processos tornam as peças rápidas e baratas. Para placas retangulares simples com furos para parafusos, o corte seguido de furação geralmente é mais econômico do que a usinagem CNC completa.
| Faixa de espessura do material | Tolerância dimensional (comprimento e largura) |
| Até 1.0 mm | ± 0.25 mm |
| Mais de 1.0 mm a 3.0 mm | ± 0.25 mm |
| Mais de 3.0 mm a 6.0 mm | ± 0.25 mm |
| Mais de 6.0 mm a 25 mm | ± 0.25 mm |
| Mais de 25 mm a 50 mm | ± 0.25 mm |
Fundição para produção em larga escala de formas complexas
A fundição consiste em verter metal fundido em moldes. O processo repete formas complexas em grandes volumes. A fundição sob pressão produz placas de alumínio com dimensões constantes. A fundição em areia permite a produção de peças maiores com custos de ferramental mais baixos.
A fundição se destaca quando a produção ultrapassa milhares de unidades por ano. O custo por peça cai bastante depois que o ferramental é amortizado. O acabamento superficial e os poros internos exigem controle rigoroso. A usinagem secundária geralmente corrige superfícies críticas.
Empresas como a NOBLE, uma das principais empresas de manufatura da China, oferecem conhecimento especializado em todos esses processos. Seu serviço de usinagem profissional dá suporte tanto à prototipagem quanto à produção em massa. Trabalhar com um parceiro experiente ajuda você a encontrar o processo certo para suas necessidades de volume e precisão.
Independentemente do processo principal, as placas de alta precisão geralmente necessitam de retificação superficial final. Esta etapa proporciona a planicidade e o acabamento necessários para a placa de montagem da guia linear. Considere a retificação quando sua aplicação exigir uma planicidade melhor que 0.01 mm em toda a superfície de montagem.
Materiais e processos da placa de montagem da guia linear
Agora vamos à parte prática. Você tem uma máquina para construir e precisa de uma superfície de montagem para os seus trilhos. Três combinações abrangem a maioria dos cenários reais. Cada combinação de material e processo atende a uma prioridade diferente.
O padrão de alta precisão: alumínio usinado por CNC
O alumínio 6061-T6 usinado por CNC continua sendo a melhor escolha para sistemas de movimento linear exigentes. Essa combinação proporciona planicidade de até 0.01 mm em 100 mm, o que mantém o movimento do carro suave e as cargas nos rolamentos uniformes. O material permite cortes precisos, mantém tolerâncias rigorosas e resiste à corrosão sem a necessidade de revestimento adicional.
A maioria dos fabricantes de sistemas de automação opta por essa solução quando a precisão é mais importante do que o custo bruto. Uma placa usinada custa mais por unidade do que uma cortada, mas a qualidade da superfície garante que ela esteja pronta para montagem. Você elimina etapas extras. Os furos ficam exatamente onde o projeto especifica e a superfície não precisa ser retificada antes da instalação.
Para protótipos e lotes de produção de médio volume, essa abordagem equilibra velocidade e qualidade. Oficinas mecânicas podem programar e cortar chapas simples em poucos dias. Formas complexas levam mais tempo, mas ainda evitam os custos de ferramental da fundição. Se o seu sistema de guia linear exige posicionamento repetível, o alumínio usinado por CNC oferece a base necessária.
A opção robusta e econômica: aço cortado a jato de água
As placas de aço suportam cargas pesadas que deformariam o alumínio. O corte a jato de água oferece a maneira mais econômica de se obter uma superfície de montagem rígida em aço. O processo utiliza água em alta pressão misturada com partículas abrasivas para cortar o material sem danificá-lo com o calor.
As diferenças de custo entre os métodos de corte são significativas. Um laser de fibra corta uma placa de aço carbono de 10 mm em cerca de 10 segundos, custando aproximadamente US$ 0.06 por peça. O corte a jato de água leva cerca de 2 minutos e custa em torno de US$ 1.10 por peça. O laser se destaca em velocidade e preço para placas finas. No entanto, o corte a jato de água processa materiais mais espessos sem as zonas afetadas pelo calor que o laser deixa para trás.
Para uma placa de aço de 25 mm de espessura destinada a suportar placas de montagem de guias lineares pesadas, o corte a jato de água é uma opção viável. A tolerância dimensional de ±0.25 mm é suficiente para os furos de montagem. Provavelmente, será necessário adicionar uma etapa de retificação superficial posteriormente para obter a planicidade necessária para os trilhos. Mesmo assim, essa etapa adicional custa menos do que a usinagem CNC completa da placa inteira.
A solução para alto volume: Fundição para placas de montagem de guias lineares
A produção em larga escala, com milhares de unidades, muda completamente os cálculos. A fundição consiste em verter alumínio fundido em moldes, repetindo formas complexas em alta velocidade. Depois de amortizado o custo das ferramentas, cada peça custa uma fração do preço de uma peça usinada.
A fundição sob pressão mantém dimensões consistentes em grandes lotes. A fundição em areia permite a produção de peças maiores com custos iniciais de ferramental mais baixos. Ambos os métodos produzem placas com nervuras, ressaltos e recursos de montagem integrados que, de outra forma, exigiriam muito tempo de usinagem.
A compensação envolve o acabamento superficial e a porosidade interna. Superfícies fundidas raramente atendem às especificações de planicidade exigidas por guias lineares de precisão. A maioria dos fabricantes usina as faces críticas após a fundição. Essa abordagem híbrida combina a eficiência da fundição com a precisão da usinagem.
| Par Material-Processo | Aplicação Típica | Custo relativo | Planicidade alcançável |
| CNC 6061-T6 Alumínio | Automação geral, dispositivos médicos | Suporte: | 0.01 mm / mm 100 |
| Aço cortado a jato de água + retificação | Máquinas-ferramenta pesadas, prensas | Baixo-Médio | 0.02 mm/100 mm após retificação |
| Alumínio fundido sob pressão + Usinagem | Produtos de consumo de alto volume | Baixo por unidade | 0.05 mm / mm 100 |
Parceiros como a NOBLE trazem experiência em todas essas rotas de fabricação. Sua abordagem de serviço completo ajuda você a encontrar a combinação ideal para suas metas de volume, orçamento e precisão. Uma breve conversa sobre seu sistema de guia linear geralmente economiza meses de tentativas e erros.
Considerações de projeto para placa de montagem de guia linear
Definindo os requisitos de planicidade e acabamento superficial
A planicidade é a medida mais importante na sua placa. Se a superfície for irregular, o trilho torce ao ser parafusado. Essa torção cria pressão desigual e desgasta os rolamentos mais rapidamente. As guias precisam de uma superfície plana para funcionar corretamente. Para a maioria dos sistemas de precisão, o objetivo padrão é de 0.01 mm por 100 mm. Sem isso, todo o sistema linear perde precisão.
Entendendo o impacto da planicidade na vida útil e precisão dos rolamentos
Problemas de planicidade reduzem drasticamente a vida útil dos rolamentos. Um erro de 0.02 mm pode reduzir a vida útil de um rolamento pela metade. As partes rolantes sofrem maior tensão de contato onde o trilho se curva. Uma boa planicidade mantém seus rolamentos lineares funcionando suavemente. Um trilho torto significa que o carro não se move em linha reta. Em configurações com múltiplos eixos, os erros de planicidade se acumulam rapidamente. Um pequeno erro em um eixo se propaga pelos outros. A posição final na ponta da ferramenta se desvia cada vez mais do ponto desejado.
Especificando a rugosidade superficial correta (Ra) para a superfície de montagem.
A rugosidade da superfície afeta a firmeza com que as peças se encaixam. As guias transferem a carga através dos pontos de contato. Uma superfície rugosa toca apenas nos pontos mais altos, reduzindo a área de contato efetiva. A maioria das placas usinadas atinge uma rugosidade Ra de 1.6 µm. Superfícies mais lisas contribuem para o bom funcionamento de toda a montagem linear. Para alta rigidez, busque uma rugosidade Ra de 0.8 µm ou melhor. Uma etapa de retificação após a usinagem pode atingir essa rugosidade. A superfície mais lisa permite que o trilho se assente completamente contra a placa.
Desenho de furos e padrões de montagem
O posicionamento dos furos determina o sucesso da instalação. Furos mal posicionados causam problemas de alinhamento. As guias dependem de padrões de furos precisos para funcionar corretamente. Dedique tempo ao planejamento da disposição dos furos durante a fase de planejamento.
Furos roscados versus furos passantes para diferentes tamanhos de trilho
Guias menores geralmente utilizam furos roscados. Os parafusos são rosqueados diretamente na placa. A profundidade da rosca deve ser de pelo menos 1.5 vezes o diâmetro do parafuso. Para parafusos M4 em alumínio, isso significa uma profundidade mínima de 6 mm. Trilhos maiores necessitam de furos passantes com porcas. Isso evita o espanamento da rosca em materiais de placa mais macios. Os furos passantes também facilitam o alinhamento durante a montagem.
A importância das tolerâncias posicionais dos furos
A posição dos furos é mais importante do que a maioria das pessoas imagina. Os trilhos-guia lineares possuem furos com espaçamento preciso. Se os furos da placa não coincidirem, o trilho não ficará plano. Uma boa tolerância de posicionamento é de ±0.05 mm. Isso mantém tudo alinhado corretamente. A usinagem CNC atinge esse nível de precisão com facilidade. O corte a jato de água não consegue igualar essa precisão.
Levando em consideração a expansão térmica e a estabilidade do material.
As mudanças de temperatura alteram o formato da placa. As guias se movem conforme o material se expande. Compreender o comportamento térmico evita desvios. Projete para um movimento linear preciso em condições variáveis. Uma máquina linear requer uma seleção cuidadosa de materiais.
Adequar o material da placa ao ambiente térmico da máquina
O alumínio expande-se duas vezes mais que o aço por grau Celsius. Uma placa de alumínio sob trilhos de aço cria uma incompatibilidade. Para uma temperatura ambiente estável, isso funciona bem. Para máquinas que aquecem, a incompatibilidade causa travamento. A capacidade de carga depende do alinhamento correto. Materiais compatíveis resolvem esse problema. Trilhos de aço sobre uma placa de aço expandem-se juntos. O sistema mantém o alinhamento em diferentes temperaturas. Para máquinas de precisão, a compatibilidade de materiais é essencial.
Efeito da tensão residual na precisão dimensional a longo prazo
As placas retêm tensões internas provenientes da fabricação. Com o tempo, essas tensões se dissipam, causando deformações. As superfícies de guia perdem sua planicidade, o que afeta as guias lineares ao longo do tempo. O sistema linear permanece alinhado com o controle adequado de tensões. No caso de placas de aço, o tratamento térmico de alívio de tensões previne deformações. O processo aquece a placa a cerca de 600 °C e, em seguida, a resfria lentamente. Um bom projeto leva esses fatores em consideração.
Uma estrutura de decisão para a sua placa de montagem de guia linear.
Agora você tem todos os detalhes: materiais, processos, regras de projeto. É hora de combiná-los em um plano claro. Esta estrutura guia você por cinco perguntas. Responda-as em sequência e a melhor opção ficará evidente.
Avaliação dos requisitos de capacidade de carga e rigidez
Comece pelas necessidades físicas. Quanto peso seu carro suportará? Quais forças atuam contra as guias durante o uso? Essas respostas definem a rigidez mínima que sua placa deve fornecer.
Primeiro, calcule a carga estática. Some o peso do carro, a carga útil e quaisquer ferramentas montadas acima. Em seguida, estime as forças dinâmicas. A aceleração rápida aumenta as cargas efetivas. Uma carga útil de 10 kg movendo-se a 2 m/s² exerce uma força de aproximadamente 20 kg contra os rolamentos. As cargas de choque provenientes de paradas ou impactos podem ser ainda maiores.
Após determinar as forças, compare-as com a resistência do material. O alumínio 6061-T6 tem um limite de escoamento mínimo de 240 MPa. O aço 1018 tem um limite de escoamento em torno de 370 MPa. Se a tensão calculada se aproximar da metade do limite de escoamento, escolha um material mais resistente ou uma chapa mais espessa.
A rigidez é tão importante quanto a resistência. Uma placa que se deforma sob carga transmite esse movimento para as guias. O carro então percorre uma trajetória curva em vez de uma reta. Para sistemas de movimento linear de precisão, a deflexão deve permanecer abaixo de 0.01 mm sob carga máxima. Isso geralmente significa manter a placa com espessura suficiente para que a deflexão seja mínima.
A capacidade de carga dos seus trilhos-guia lineares também desempenha um papel importante. Cada tamanho de trilho possui uma carga dinâmica nominal. A sua placa deve distribuir essa carga uniformemente por toda a superfície de montagem. Uma placa rígida distribui a força. Uma placa flexível concentra-a em pontos específicos, reduzindo a vida útil dos rolamentos.
Avaliação do ambiente operacional (corrosão, temperatura, limpeza)
As condições da sua oficina influenciam a escolha dos materiais mais do que qualquer outro fator. Um laboratório limpo e com temperatura controlada tolera materiais que falhariam em fábricas com condições adversas.
A corrosão lidera a lista de ameaças ambientais. Umidade, névoa salina, vapores químicos — todos atacam o aço desprotegido. O aço carbono comum precisa de revestimento em qualquer ambiente úmido. Os aços inoxidáveis 304 e 316 resistem à ferrugem sem acabamentos adicionais. O alumínio forma sua própria camada protetora de óxido naturalmente.
A temperatura traz seus próprios desafios. Todos os materiais se expandem quando aquecidos. O alumínio se expande cerca de duas vezes mais que o aço por grau Celsius. Se sua máquina esquenta muito, certifique-se de que o material da placa seja compatível com o material do trilho. Trilhos de aço sobre placas de aço se expandem juntos. Pares de materiais diferentes criam tensão interna que distorce o alinhamento.
Ambientes de alta temperatura exigem atenção especial. Considere um sistema de guia em aço inoxidável projetado para condições corrosivas e de alta temperatura. O trilho e o bloco utilizam aço inoxidável resistente à corrosão. Vedações de borracha de alta temperatura impedem a entrada de contaminantes. Essa combinação suporta calor contínuo de até 150 °C, mantendo excelente estabilidade dimensional. A pequena expansão em altas temperaturas permanece previsível e controlável.
Os requisitos de limpeza também influenciam sua escolha. Salas limpas e linhas de processamento de alimentos geralmente proíbem lubrificantes que possam contaminar os produtos. Guias plásticas eliminam completamente a necessidade de lubrificação. Sua capacidade de carga limitada restringe seu uso a aplicações leves, mas elas se destacam onde as normas de higiene são fundamentais.
Equilibrando orçamento, prazo de entrega e desempenho.
A decisão final se resume a dinheiro e tempo. Cada ganho de desempenho tem um preço. Seu trabalho é encontrar o equilíbrio ideal onde o custo atende às necessidades sem gastar demais.
Comece definindo sua meta de precisão. Uma especificação de planicidade de 0.01 mm por 100 mm exige usinagem CNC. Esse processo custa mais por peça do que corte ou fundição. Se sua aplicação tolera uma planicidade de 0.05 mm, o corte a jato de água seguido de um leve desbaste gera uma economia significativa.
O volume de produção muda completamente os cálculos. Uma única placa protótipo custa o mesmo, independentemente de se produzir uma ou dez. A usinagem CNC lida com baixos volumes de forma eficiente. Depois de ultrapassar alguns milhares de unidades por ano, as ferramentas de fundição se pagam. Cada peça fundida passa a custar uma fração do valor de uma peça usinada equivalente.
O prazo de entrega muitas vezes se sobrepõe às considerações de custo. Quebras de máquinas exigem peças de reposição imediatas. Peças de alumínio padrão são usinadas em poucos dias. Fundições personalizadas levam semanas apenas para a fabricação das ferramentas. Mantenha placas sobressalentes à mão para máquinas críticas. Um planejamento adequado da instalação também reduz o tempo de inatividade. Furos de alinhamento pré-perfurados e locais para pinos guia agilizam o processo de montagem.
Aqui está uma maneira prática de pensar sobre a decisão. Para a maioria dos projetos de automação, o alumínio 6061-T6 usinado por CNC oferece o melhor equilíbrio. Ele proporciona boa resistência, resistência natural à corrosão e precisão de usinagem. O custo adicional em relação ao aço desaparece quando se considera a usinagem mais rápida e o peso menor.
Máquinas-ferramenta pesadas com cargas enormes justificam o uso de chapas de aço. O custo do material permanece baixo e a rigidez suporta forças que deformariam o alumínio. Após o corte, recomenda-se o retificação da superfície para obter a planicidade necessária para as guias.
Produtos de consumo de alto volume se beneficiam da fundição sob pressão. O investimento inicial em ferramentas é diluído em milhares de unidades. A usinagem secundária em faces críticas garante precisão onde é essencial.
Seu projeto também deve prever ajustes futuros. Furos roscados adicionais para sensores ou suportes têm um custo baixo durante a usinagem. Adicioná-los posteriormente exige uma segunda configuração e gera custos adicionais. Pense com antecedência sobre o que sua máquina poderá precisar no próximo ano.
A melhor abordagem combina todas essas considerações em uma única avaliação. Defina suas cargas com precisão. Documente seu ambiente de forma honesta. Estabeleça um orçamento e um cronograma realistas. Em seguida, compare esses requisitos com os pares material-processo das seções anteriores. A tabela que mostra as opções de alumínio usinado por CNC, aço cortado a jato de água e fundição sob pressão oferece um ponto de partida.
Lembre-se de que um movimento linear preciso depende do funcionamento conjunto de todo o sistema. A placa, os trilhos, os rolamentos, a estrutura — cada componente afeta os outros. Uma placa perfeita em uma estrutura frágil ainda produz resultados ruins. Considere o conjunto completo, não apenas uma peça isoladamente.
O movimento linear controlado resulta de um projeto bem elaborado. A placa de montagem fornece a base. Se essa base estiver correta, tudo o que estiver acima dela terá um desempenho melhor. Ignore a análise e você corre o risco de travamentos, desgaste prematuro e peças descartadas.
Converse com seu parceiro de fabricação o quanto antes. Empresas como a NOBLE analisam centenas de projetos de placas de montagem todos os anos. Seus engenheiros sabem quais combinações de materiais e processos funcionam de forma confiável. Uma conversa de trinta minutos geralmente evita erros dispendiosos descobertos após o início da produção.
Faça parceria com a NOBLE para suas necessidades de placas de montagem de guias lineares.

Nossa abordagem de serviço completo: do projeto à montagem.
A maioria das oficinas mecânicas apenas corta metal. A NOBLE trabalha de forma diferente. A equipe acompanha você desde o primeiro esboço até a unidade final montada. Esse modelo de serviço completo elimina as lacunas onde os erros podem ocorrer.
A sua placa de montagem de guia linear começa com uma conversa. Os engenheiros da NOBLE revisam o seu projeto e questionam as suas premissas. Eles identificam problemas de tolerância antes que as peças se tornem descartáveis. Essa contribuição inicial economiza semanas de retrabalho.
Na área de produção, tudo é feito internamente. Centros de usinagem CNC cortam suas chapas com precisão. A retificação de superfície garante a planicidade conforme as especificações. Inspetores de qualidade verificam cada dimensão. Nada é terceirizado para fornecedores desconhecidos.
A montagem completa o processo. A NOBLE instala as placas de montagem das suas guias lineares, alinha os trilhos e aperta todos os parafusos. Você recebe um componente pronto para instalar. Isso economiza tempo na sua linha de produção e simplifica a instalação.
Certificações e Garantia de Qualidade (ISO 9001:2015 e ISO 13485:2016)
As certificações indicam que uma empresa segue processos rigorosos. A NOBLE possui as certificações ISO 9001:2015 e ISO 13485:2016. Essas normas são importantes por diferentes motivos.
A norma ISO 9001:2015 abrange a gestão da qualidade em toda a instalação. A norma exige procedimentos documentados para cada etapa. A documentação do processo garante a repetibilidade. A rastreabilidade do material acompanha cada tarugo bruto desde o estoque até o envio. As ferramentas de inspeção são calibradas em um cronograma definido. As peças não conformes são identificadas, segregadas e corrigidas na causa raiz.
A norma também exige objetivos de qualidade mensuráveis. A NOBLE monitora a precisão geométrica, as taxas de aprovação nas inspeções dimensionais e os níveis de retrabalho. O feedback dos clientes impulsiona a melhoria contínua. O desempenho dos fornecedores é avaliado periodicamente para manter a qualidade consistente.
A norma ISO 13485:2016 estende esses controles a dispositivos médicos. Essa certificação é importante quando seu sistema de movimento linear suporta equipamentos de diagnóstico ou instrumentos cirúrgicos. A norma exige documentação e gerenciamento de riscos mais rigorosos. A NOBLE atende a esses padrões mais elevados.
Por que escolher a NOBLE para seus projetos de usinagem de metal e plástico?
A maioria das oficinas se especializa em um único material. A NOBLE domina o processamento tanto de metais quanto de plásticos. Essa dupla especialização possibilita soluções híbridas que você não encontra em nenhum outro lugar.
Considere uma placa de montagem de guia linear que necessita de isolamento elétrico. A NOBLE usina a base de alumínio e, em seguida, adiciona inserções de plástico de precisão. O metal proporciona rigidez. O plástico interrompe os caminhos elétricos. Um único fornecedor entrega o conjunto completo.
A experiência com plásticos também auxilia na seleção de guias. Algumas aplicações funcionam melhor com guias de plástico em vez de trilhos de aço. Os engenheiros da NOBLE recomendam a combinação ideal com base na sua carga e no ambiente. Sua experiência abrange ambos os mundos.
A localização da empresa na China oferece vantagens de custo sem sacrificar a qualidade. Você obtém preços competitivos, além das certificações exigidas por clientes globais. A NOBLE realiza envios para todo o mundo com documentação que atende aos requisitos alfandegários e de auditoria de qualidade.
Trabalhar com um único parceiro simplifica sua cadeia de suprimentos. Você evita a coordenação de vários fornecedores e as dores de cabeça causadas por tolerâncias incompatíveis entre eles. Uma única ligação resolve tudo, desde a certificação de materiais até os relatórios de inspeção final.
Para o seu próximo projeto de placa de montagem de guia linear, converse com a NOBLE o quanto antes. Compartilhe seus cálculos de carga e condições ambientais. Os engenheiros deles recomendarão a combinação ideal de material e processo. Essa conversa não custa nada, mas pode economizar meses de tentativas e erros no seu projeto.
Não existe uma única placa de montagem para guia linear que seja adequada para todas as máquinas. A melhor escolha depende da carga, do ambiente e do orçamento. Para automação em geral, o alumínio 6061-T6 usinado por CNC oferece a melhor combinação de precisão e custo-benefício. Sistemas de alta potência com orçamentos limitados geralmente utilizam aço cortado a jato de água com retificação de superfície.
Considere o panorama geral. Projetar para facilitar a fabricação reduz custos. Um bom acabamento superficial aumenta a durabilidade das guias. Olhando para o futuro, a impressão 3D se torna cada vez mais útil para placas leves personalizadas. Os compósitos avançados continuam a evoluir em sistemas de movimento linear de alta velocidade.
Antes de finalizar seu projeto, converse com um parceiro de fabricação. Os engenheiros da NOBLE ajudam você a encontrar os materiais e processos ideais para suas necessidades específicas. O aconselhamento deles facilita a instalação e evita erros dispendiosos. Uma conversa rápida agora pode economizar meses de retrabalho mais tarde.
Perguntas frequentes sobre a placa de montagem da guia linear
Qual o nível de planicidade que minha placa de montagem realmente precisa ter?
A maioria das máquinas de precisão funciona bem com uma planicidade de 0.01 mm a cada 100 mm. Isso mantém o carro se movendo suavemente e os rolamentos desgastando uniformemente. Se sua máquina realiza cortes pesados ou opera em alta velocidade, você pode precisar de uma especificação mais rigorosa. O retificação da superfície após a usinagem proporciona um acabamento mais liso.
Devo combinar o material da placa com o material do trilho?
Sim. O uso de materiais compatíveis evita problemas de expansão térmica. Trilhos de alumínio sobre placas de alumínio se expandem na mesma proporção. Trilhos de aço sobre placas de aço também se expandem da mesma forma. Pares de materiais diferentes causam tensão interna quando a temperatura muda. Essa tensão desalinha os materiais e acelera o desgaste dos rolamentos. Para máquinas que operam em temperatura ambiente, pares de materiais diferentes ainda funcionam bem.
Como escolher entre furos roscados e furos passantes?
Trilhos-guia menores geralmente utilizam furos roscados. A profundidade da rosca deve ser de pelo menos 1.5 vezes a largura do parafuso. Trilhos maiores necessitam de furos passantes com porcas embaixo. Os furos passantes facilitam o alinhamento durante a instalação e também evitam que a rosca se desgaste em materiais macios como o alumínio. Consulte o catálogo do fabricante do seu trilho para saber a melhor forma de montagem.
Posso usar uma placa cortada a jato de água para trabalhos de precisão?
O corte a jato de água mantém uma tolerância de ±0.25 mm. Isso é adequado para furos de montagem, mas não para superfícies de chaveta. Será necessário retificar a superfície posteriormente para obter a planicidade exigida por guias de precisão. Essa etapa extra ainda custa menos do que a usinagem CNC completa para placas planas simples. Para formas complexas com tolerâncias apertadas, o CNC ainda é melhor.
O que causa a deformação de uma placa de montagem ao longo do tempo?
A tensão residual resultante da fabricação da placa se dissipa com o tempo, causando deformações. Placas de aço necessitam de tratamento térmico para alívio de tensões após o desbaste. Esse processo aquece a placa a cerca de 600 °C e, em seguida, a resfria lentamente. Placas de alumínio geralmente não precisam dessa etapa. A escolha do material e do tratamento térmico adequados mantém seu sistema linear alinhado por muitos anos.
Quando a impressão 3D faz sentido para a montagem de placas?
Use a impressão 3D para protótipos e peças personalizadas de pequeno porte. Ela permite criar designs leves com formas internas que a usinagem não consegue reproduzir. O custo do material é várias vezes maior do que o do metal maciço. O tempo de produção pode levar horas ou dias. Depois de produzir algumas peças, a usinagem CNC torna-se mais barata e precisa.
Como posso saber se minha chapa precisa ser de aço em vez de alumínio?
Primeiro, calcule a carga estática e as forças dinâmicas. Se a tensão se aproximar da metade da resistência ao escoamento do alumínio 6061-T6 (mínimo de 240 MPa), utilize aço em vez de alumínio. Máquinas-ferramenta pesadas e prensas de estampagem geralmente necessitam da rigidez do aço. O alumínio é adequado para a maioria das máquinas de automação, onde a redução de peso é mais importante do que a resistência.
O que devo discutir com meu parceiro de fabricação antes de fazer o pedido?
Compartilhe seus dados de carga, condições de trabalho e metas de precisão. Informe sobre riscos de corrosão, faixas de temperatura e necessidades de limpeza. Pergunte sobre prazos de entrega e se o serviço de retificação de superfície está incluído. Uma breve conversa evita erros dispendiosos. Parceiros como a NOBLE oferecem serviços de verificação de projeto e montagem que identificam problemas antes do início da produção.







