
A confiabilidade de uma bandeja de reagentes começa com o material certo e termina com precisão consistente. O que torna a usinagem CNC de bandejas de reagentes bem-sucedida? Quatro fatores atuam em conjunto: o plástico ou metal adequado, um projeto pensado para a fabricação em larga escala, tolerâncias de usinagem rigorosas e controles de qualidade estritos. Se um desses fatores falhar, vazamentos, rachaduras ou retrabalho dispendioso serão consequências. Este guia passo a passo orienta você em todo o processo, desde a escolha do substrato até a inspeção final. Cada detalhe importa quando se trata de produtos químicos e calor. Você verá como cada escolha afeta o desempenho, o custo e o prazo de entrega. Pronto para construir bandejas que funcionem bem em laboratórios reais? Vamos começar com os materiais.
Materiais para Usinagem CNC de bandeja de reagentes
Escolher o material certo é a primeira grande decisão na usinagem CNC de bandejas de reagentes. Se você errar na escolha, sua bandeja pode rachar, vazar ou quebrar após algumas semanas no laboratório. Se acertar, você economiza dinheiro, tempo e evita muitos problemas. O material influencia tudo: resistência química, tolerância ao calor, facilidade de usinagem e o custo final. Vamos analisar as principais opções.
Plásticos: PTFE, PEEK, Polipropileno
Os plásticos são comuns em bandejas de reagentes porque resistem bem a produtos químicos e são muito leves. PTFE, PEEK e polipropileno pertencem a esse grupo. Cada um tem seus pontos positivos e negativos.
Resistência química e estabilidade térmica
O PTFE é conhecido por sua resistência química. Ele suporta praticamente qualquer reagente, incluindo ácidos e bases fortes. O PEEK também apresenta bom desempenho contra solventes comuns como a acetona. No entanto, o PEEK é menos resistente ao ácido sulfúrico em concentrações superiores a 10%, onde pode sofrer danos consideráveis. O polipropileno oferece boa resistência química geral a um custo menor. Em termos de estabilidade térmica, o PEEK suporta temperaturas mais altas do que o polipropileno. O PTFE também suporta bem o calor, mas pode deformar-se sob cargas elevadas. Se o seu laboratório trabalha com ácidos fortes, o PTFE ou o polipropileno são opções mais seguras. Para aplicações com grande quantidade de solventes, o PEEK é uma excelente escolha.
Conflitos entre usinabilidade e custo
A usinagem de plásticos apresenta algumas vantagens e desvantagens. O PTFE é macio e viscoso, o que pode dificultar a obtenção de tolerâncias rigorosas. O PEEK é mais fácil de usinar, mas tem um custo mais elevado. O polipropileno é acessível e razoavelmente fácil de usinar, embora possa derreter se as velocidades e os avanços forem muito agressivos. Na prática, o PEEK oferece o melhor equilíbrio entre usinabilidade e desempenho, mas tem um preço mais elevado. O polipropileno é a opção mais econômica para trabalhos menos exigentes. O PTFE fica em uma posição intermediária: ótima resistência química, dificuldade de usinagem moderada e preço na faixa intermediária.
Metais: Alumínio, Aço Inoxidável
Os metais oferecem resistência e durabilidade incomparáveis aos plásticos. O alumínio e o aço inoxidável são as duas opções mais comuns para bandejas de reagentes que necessitam de rigidez estrutural.
Resistência à corrosão para reagentes agressivos
O aço inoxidável, especialmente os tipos 316, resiste à corrosão causada por muitos produtos químicos. Ele tolera ácidos e bases melhor do que o alumínio. O alumínio, por outro lado, corrói rapidamente quando exposto a reagentes ácidos. É possível revestir o alumínio com anodização ou outros acabamentos para melhorar sua resistência, mas o alumínio sem revestimento não resiste a ambientes agressivos. O aço inoxidável custa mais e pesa mais, mas dura mais em condições extremas.
Equilíbrio entre peso e durabilidade
O alumínio é leve e fácil de usinar. Isso o torna ideal para bandejas que precisam ser movimentadas ou usadas em sistemas automatizados. O aço inoxidável é mais pesado e mais difícil de cortar, mas resiste ao desgaste. Se a sua bandeja permanecer em um só lugar e estiver exposta a produtos químicos agressivos, o aço inoxidável é a melhor escolha. Se a portabilidade e o peso forem mais importantes, o alumínio com revestimento protetor funciona bem. Vale ressaltar que muitos laboratórios optam pelo alumínio para uso geral e pelo aço inoxidável para condições extremas.
Correspondência de material com aplicação
A escolha do material certo depende da sua aplicação específica. É preciso considerar os produtos químicos envolvidos, as temperaturas, as cargas mecânicas e o seu orçamento.
Avaliação de tabelas de compatibilidade química
As tabelas de compatibilidade química são suas melhores amigas nesse caso. Essas tabelas listam os materiais e sua resistência a centenas de produtos químicos. Consulte cada reagente com o qual sua bandeja entrará em contato. Preste atenção à concentração e à temperatura, pois ambas afetam a resistência. Por exemplo, o PEEK tolera bem a acetona, mas o ácido sulfúrico acima de 10% de concentração o ataca. Uma tabela de compatibilidade mostrará esses limites claramente. Sempre consulte a tabela antes de escolher um material.
Decisões de desempenho versus orçamento
O orçamento é sempre importante. PTFE e PEEK custam mais do que polipropileno. O aço inoxidável custa mais do que o alumínio. Mas a opção mais barata nem sempre é a melhor. Se um material de baixo custo falhar prematuramente, você terá que arcar com os custos de substituição, tempo de inatividade e possíveis danos ao equipamento. A seleção adequada de materiais reduz diretamente os custos e os prazos de entrega. Um material que dura cinco anos custa menos a longo prazo do que um que falha a cada seis meses. Trabalhe com seu parceiro de usinagem para avaliar os custos iniciais em relação ao desempenho a longo prazo. Empresas como a NOBLE, uma fabricante líder na China, oferecem orientação especializada na seleção de materiais para prototipagem e produção em massa. Sua experiência com metais e plásticos ajuda você a evitar erros dispendiosos.
Projeto para usinagem CNC de bandeja de reagentes
Um bom projeto economiza tempo e dinheiro. Cada rebaixo, canal e encaixe importa. As tolerâncias determinam se a bandeja se encaixa na sua estrutura. O modelo CAD transforma suas ideias em algo que uma máquina consegue ler. Vamos analisar as principais decisões.
Características essenciais: Bolsos, Canais, Ranhuras
As bandejas de reagentes precisam de compartimentos para acomodar as amostras. Precisam de canais para a circulação de fluidos. E precisam de ranhuras para o alinhamento. Acertar esses formatos faz com que toda a bandeja funcione melhor.
Geometria de bolso profundo e acesso a ferramentas
Aqui, cavidades profundas são comuns. Mas elas criam problemas reais. Ferramentas de corte mais longas se deformam mais. Isso leva a paredes cônicas e furos ovais. Consequentemente, há perda de precisão. Uma boa regra a seguir? Mantenha a profundidade abaixo de quatro vezes o diâmetro da ferramenta. Isso permite o uso de ferramentas padrão. Ferramentas padrão custam menos e mantêm uma precisão melhor.
Os cantos internos também importam. Uma fresa redonda não consegue cortar um canto vivo. O raio do canto deve corresponder ao raio da ferramenta. Portanto, adicione um filete a cada canto interno. Certifique-se de que o raio desse filete seja pelo menos tão grande quanto o diâmetro da ferramenta planejada. Se você projetar um raio muito pequeno, obrigará a oficina a usar uma ferramenta pequena e frágil. Isso atrasa o trabalho e aumenta o custo.
Ângulos de inclinação para um lançamento mais fácil
Os ângulos de inclinação são menos críticos na usinagem CNC do que na moldagem por injeção. Mas ainda assim são importantes. Uma leve inclinação nas paredes laterais evita rebarbas na borda superior. Também facilita a limpeza. Líquidos escorrem melhor de uma cavidade cônica. Isso é uma grande vantagem para trabalhos de laboratório.
Do ponto de vista prático, uma inclinação de um a dois graus funciona bem para a maioria dos plásticos. Para bandejas metálicas, de dois a três graus é mais seguro. O ângulo começa na parte inferior e aumenta em direção ao topo. A desvantagem? Ocupa um pouco de espaço interno. Mas facilita a remoção das peças da fixação. Também simplifica a limpeza de bandejas de paredes finas.
Tolerâncias e Ajuste para Equipamentos de Laboratório
Os equipamentos de laboratório precisam de encaixes precisos. Uma bandeja de reagentes deve se encaixar perfeitamente em seu suporte ou compartimento. Encaixes folgados causam oscilação. Encaixes apertados causam travamento. É por isso que as tolerâncias são importantes nesse contexto.
Faixas típicas e expansão térmica
As tolerâncias padrão para peças plásticas usinadas por CNC variam de alguns milésimos de polegada até limites muito rigorosos para trabalhos de precisão. Peças metálicas podem ter tolerâncias ainda mais apertadas. Mas o custo aumenta à medida que as tolerâncias se tornam mais restritas. A aplicação determina o que você precisa.
A dilatação térmica faz toda a diferença. Os plásticos se expandem muito mais do que os metais quando aquecidos. Uma bandeja usinada com perfeição à temperatura ambiente pode emperrar em temperaturas mais altas se não houver folga. O projeto deve incluir um espaço que corresponda à faixa de temperatura esperada. Isso garante que a bandeja se encaixe perfeitamente tanto em condições de frio quanto de calor.
Dicas de Design para Fabricação (DFM)
DFM significa pensar na produção enquanto você projeta. A dica mais importante? Mantenha a espessura da parede uniforme. Seções finas próximas a seções grossas esfriam e encolhem em taxas diferentes. Isso causa deformação. Para bandejas de plástico, uma parede uniforme em torno de 0.060 a 0.125 polegadas funciona bem.
Adicione raios aos cantos internos. Cantos vivos criam tensão e diminuem a velocidade da ferramenta. Um raio de cerca de 0.030 polegadas (0,76 mm) ou maior mantém a ferramenta em movimento rápido. Evite também ranhuras profundas e estreitas. Uma ranhura com mais de três vezes a sua largura é difícil de usinar com precisão. Converse com seu parceiro de usinagem com antecedência, se necessário. Ele poderá sugerir uma abordagem melhor.
Modelagem CAD com Fusion 360
Seu projeto começa em um software CAD. O Fusion 360 é uma escolha popular, pois oferece controle total sobre cada detalhe da geometria.
Incorporando Filetes e Raios
Filetes e raios não servem apenas para fins estéticos. Eles reduzem o estresse e facilitam a usinagem. Sempre adicione um filete no fundo de um rebaixo. Isso elimina um canto vivo onde a ferramenta não consegue alcançar. Use a ferramenta Filete no Fusion 360. Defina o raio para corresponder ao tamanho da ferramenta planejada.
Pense na maior ferramenta que consegue alcançar cada detalhe. Raios pequenos exigem ferramentas pequenas. Ferramentas pequenas cortam lentamente. Portanto, projete com o maior raio possível. Para cantos externos, um raio protege a borda contra lascas. Um raio constante de cerca de 0.060 polegadas para a maioria dos detalhes dá ao operador espaço para usar uma fresa de topo padrão de 1/8 de polegada.
Simulação de usinagem para evitar colisões
O Fusion 360 possui uma ferramenta de simulação integrada. Ela mostra o percurso da ferramenta através do material bruto. Você pode ver se a ferramenta atinge a peça ou o dispositivo de fixação. Executar uma simulação antes de enviar o arquivo economiza tempo. Ela detecta erros, como o porta-ferramentas atingindo uma parede alta.
A simulação também identifica material não usinado. Você vê áreas onde a ferramenta não conseguiu alcançar. Assim, é possível adicionar uma operação de usinagem menor ou ajustar o projeto. Muitas oficinas utilizam a simulação como etapa padrão. Para usinagem CNC de bandejas de reagentes, isso é especialmente valioso. As peças geralmente possuem múltiplos rebaixos profundos e paredes finas. Um movimento errado pode arruinar a peça ou quebrar uma ferramenta.
Bandeja de reagentes Usinagem CNC Processos
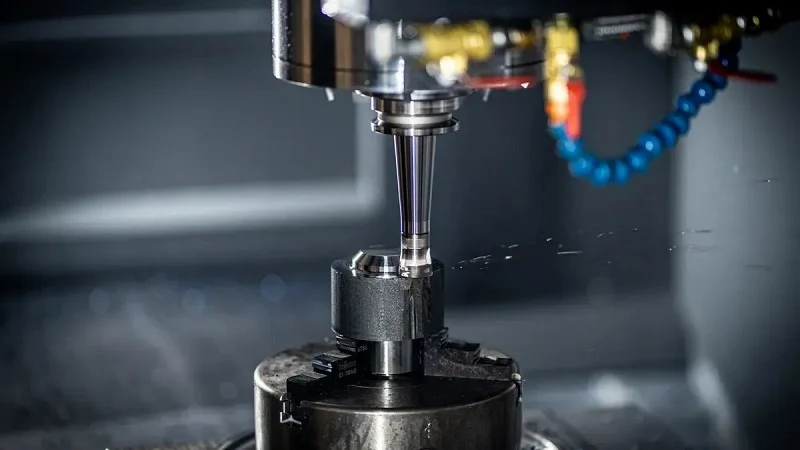
Uma vez finalizado o projeto, o processo de usinagem o torna realidade. Na usinagem CNC de bandejas de reagentes, três decisões são fundamentais: o eixo da máquina, as ferramentas de corte e a forma de fixação da peça. Cada uma delas está diretamente relacionada ao material e à geometria já escolhidos.
Fresagem de 3 eixos vs. fresagem de 5 eixos
Vantagens dos recortes e das linhas angulares
Uma fresadora de 3 eixos movimenta a ferramenta nos eixos X, Y e Z. Ela lida bem com paredes planas e cavidades rasas. Mas uma bandeja de reagentes geralmente possui canais angulares ou rebaixos para encaixes por pressão. Essas formas exigem inclinação da ferramenta. Com 3 eixos, você as alcança girando a peça em uma morsa. Isso adiciona etapas de preparação e aumenta o risco de desalinhamento.
Uma fresadora de 5 eixos adiciona dois eixos rotativos. A ferramenta inclina-se durante o corte. Isso permite usinar rebaixos em uma única configuração. Para uma bandeja com um canal de fluido de 45 graus, a ferramenta acompanha o ângulo diretamente. O acabamento superficial permanece consistente em toda a peça.
Tempo de ciclo e implicações de custo
A usinagem de 5 eixos geralmente reduz o tempo de ciclo eliminando múltiplas configurações. No entanto, as máquinas de 5 eixos têm um custo por hora mais elevado. Para bandejas simples com paredes retas, a usinagem de 3 eixos é mais econômica no geral. Para bandejas complexas com detalhes angulares, a usinagem de 5 eixos se destaca em termos de custo total por peça. O ponto de equilíbrio depende da geometria da peça.
Seleção de ferramentas para plástico e metal
Revestimentos e geometria para cortes precisos
Plásticos e metais requerem tratamentos diferentes. Para bandejas de plástico, utilize ferramentas com canaletas polidas. O polimento reduz o atrito e o calor, evitando o derretimento da aresta de corte. Pastilhas de metal duro sem revestimento funcionam bem para a maioria dos plásticos. Para plásticos reforçados com fibra de vidro, um revestimento de carbono tipo diamante prolonga a vida útil da ferramenta.
Para bandejas metálicas, os revestimentos são ainda mais importantes. O alumínio adere a ferramentas sem revestimento. Um revestimento de TiB2 impede o acúmulo de material. O aço inoxidável gera muito calor. Um revestimento de AlTiN lida bem com isso. A geometria da ferramenta também varia. Plásticos exigem ângulos de hélice maiores, em torno de 45 graus. Metais exigem ângulos menores, em torno de 30 graus.
Velocidades e avanços ideais
Para plásticos, utilize uma rotação do fuso entre 15,000 e 20,000 RPM. A taxa de aparas deve ser de 0.002 a 0.005 polegadas por dente. Aparas pulverulentas indicam baixa velocidade ou alta taxa de avanço. Bordas derretidas indicam velocidade excessiva.
Para alumínio, utilize de 10,000 a 15,000 RPM com uma taxa de aparas de 0.003 a 0.007 polegadas por dente. Para aço inoxidável, reduza para 3,000 a 6,000 RPM com uma taxa de aparas de 0.002 a 0.004 polegadas. A espessura constante das cavacas evita o atrito. O atrito reduz rapidamente a vida útil da ferramenta.
Estratégias de Fixação para Paredes Finas
Mesas de vácuo e mandíbulas macias personalizadas
Paredes finas flexionam sob a força de corte. Uma mesa de vácuo segura a peça por baixo, aplicando uma sucção uniforme. Para bandejas de plástico com paredes de aproximadamente 0.060 polegadas (1,5 mm), as mesas de vácuo são o padrão.
As garras macias personalizadas são ideais para operações secundárias. Você usina as garras para que se ajustem à peça. Elas seguram a bandeja sem esmagar seções finas.
Redução de vibração e deflexão
A vibração prejudica o acabamento. Faça passes mais leves, em torno de 0.010 a 0.020 mm por passe. Use um espaçamento entre as peças de 30 a 40% do diâmetro da ferramenta.
A fresagem concordante direciona a força de corte para a seção mais espessa da parede, reduzindo a deflexão. Para paredes muito finas, a fresagem trocoidal é mais indicada. A ferramenta segue uma trajetória circular, mantendo o contato constante e sem picos repentinos de força. O resultado é uma parede limpa, sem marcas de vibração.
Tolerâncias de precisão em Usinagem CNC de bandeja de reagentes
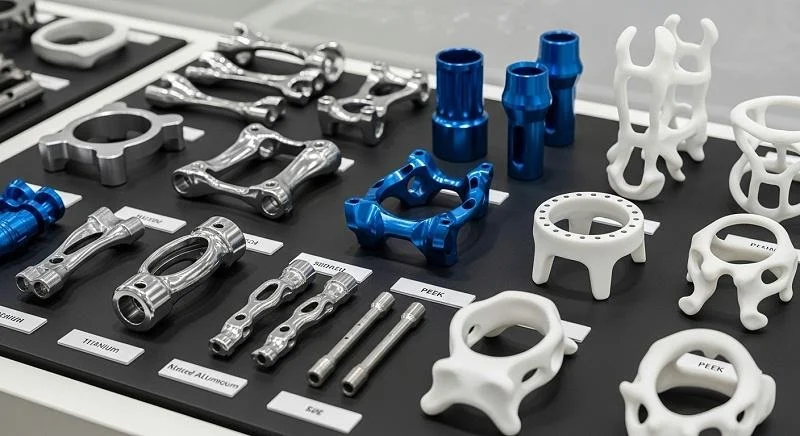
As tolerâncias determinam se uma bandeja funciona ou falha. Um encaixe muito apertado segura o frasco. Um canal muito folgado causa vazamentos. Tolerâncias de precisão na usinagem CNC de bandejas de reagentes mantêm cada detalhe dentro da faixa permitida. Essa faixa depende do material, do tamanho do detalhe e de como a bandeja será usada. Vamos analisar como as empresas mantêm esses valores estáveis.
Mantendo Tolerâncias Rígidas
Manter tolerâncias rigorosas não se resume a um único corte perfeito. Trata-se de controlar todas as variáveis que desviam a ferramenta da sua trajetória. Calor, desgaste e vibração afetam a aresta de corte. Uma boa oficina monitora todos os três fatores.
Sondagem em processo e compensação do desgaste da ferramenta
Uma ferramenta de corte se desgasta com o uso. Uma ferramenta desgastada corta um rebaixo menor do que uma nova. Esse desvio se acumula ao longo de centenas de peças. A medição em processo resolve esse problema. A máquina pausa, encosta uma sonda na peça e mede a dimensão real. Em seguida, o controle ajusta automaticamente o offset da ferramenta. Isso mantém todas as bandejas dentro da mesma faixa de tolerância, da primeira à última peça.
A compensação do desgaste da ferramenta funciona da mesma maneira. O controle monitora o tempo de corte de cada ferramenta e ajusta o offset conforme a ferramenta se desgasta. Para bandejas de plástico, isso é menos relevante devido à maciez do material. Já para bandejas de aço inoxidável, a diferença é significativa, pois o aço inoxidável desgasta as ferramentas rapidamente. Sem a compensação, as últimas bandejas de um lote podem ficar fora da tolerância.
Ambiente com temperatura controlada
O calor altera tudo. Uma fábrica com temperaturas que variam de manhãs frias a tardes quentes produzirá peças com tamanhos diferentes. Os metais se expandem com o calor. Os plásticos se expandem ainda mais. Uma bandeja usinada a 68°C não terá as mesmas dimensões a 85°C.
Salas com temperatura controlada mantêm a oficina a uma temperatura constante. A maioria das oficinas de precisão busca manter 20°C (68°F), com uma variação de alguns graus para mais ou para menos. A máquina, a peça e os instrumentos de medição ficam no mesmo ambiente. Dessa forma, as medições feitas logo após a usinagem correspondem às medições feitas horas depois. Para bandejas com tolerâncias rigorosas, esse controle não é opcional. É fundamental.
Revestimento de superfície Requisitos
O acabamento da superfície afeta o desempenho de uma bandeja. Uma superfície rugosa retém resíduos de reagentes, enquanto uma superfície lisa os libera. O acabamento também influencia o fluxo de fluidos pelos canais. Ra é a medida padrão de rugosidade superficial, representando a rugosidade média. Um valor de Ra menor indica uma superfície mais lisa.
Valores Ra para superfícies antiaderentes
Superfícies antiaderentes precisam de um Ra baixo. Uma cavidade lisa libera melhor o reagente seco. Também facilita a limpeza. Para bandejas de plástico, um acabamento fino é obtido com ferramentas afiadas e passadas leves. A seção anterior mencionou passadas de 0.010 a 0.020 polegadas. Essa faixa também ajuda neste caso. Passadas mais leves deixam uma parede mais lisa.
Para bandejas metálicas, pode ser necessário um acabamento polido. Isso requer uma abordagem diferente. O operador utiliza uma ferramenta de acabamento com um pequeno passo lateral. O passo lateral permanece em torno de 30 a 40% do diâmetro da ferramenta. Isso mantém a altura da ondulação baixa. O resultado é uma superfície com toque suave e que libera bem o material.
Operações secundárias quando necessário
Às vezes, o processo de usinagem sozinho não consegue atingir o acabamento desejado. Nesses casos, entram em ação operações secundárias. Para bandejas de plástico, o polimento a vapor pode alisar a superfície sem corte. Para bandejas de metal, pode ser necessário jateamento com microesferas ou eletropolimento. O eletropolimento remove uma fina camada de metal, deixando uma superfície limpa e lisa. Além disso, melhora a resistência à corrosão.
Essas operações aumentam o custo e o tempo. Mas podem ser a única maneira de atender a um requisito rigoroso de Ra. Converse com seu parceiro de usinagem o quanto antes. Ele poderá informar se operações secundárias serão necessárias. Dessa forma, você poderá se planejar para essa etapa extra.
Inspeção durante a usinagem
A inspeção não é apenas uma etapa final. Ela ocorre durante a produção. Detectar um problema logo no início evita desperdício e retrabalho.
Verificações de medição óptica e CMM
Uma máquina de medição por coordenadas, ou CMM, utiliza uma sonda para tocar a peça e registrar sua forma. Ela verifica a profundidade de cavidades, a espessura da parede e a posição dos furos. Uma CMM pode medir características de difícil acesso com ferramentas manuais. Ela fornece uma visão completa da geometria da peça.
A medição óptica utiliza câmeras e luz. Ela verifica as características da superfície sem tocar na peça. Isso é útil para plásticos macios que podem se deformar sob uma sonda. Os sistemas ópticos também medem muitos pontos rapidamente. Eles funcionam bem para bandejas com canais complexos.
Noções básicas de Controle Estatístico de Processo (CEP)
O CEP (Controle Estatístico de Processo) monitora o processo ao longo do tempo. A oficina mede algumas peças de cada lote e plota os resultados em um gráfico. Se os valores variarem, o operador sabe que algo mudou. Talvez a ferramenta tenha se desgastado, ou a temperatura tenha aumentado. O CEP detecta essas variações antes que as peças saiam da tolerância.
A ideia básica é simples. Você define um limite superior e um limite inferior. Mede as peças e as plota em um gráfico. Enquanto os pontos permanecerem dentro dos limites, o processo está sob controle. Quando um ponto ultrapassa um limite, você para e corrige o problema. Essa abordagem mantém a qualidade constante em milhares de peças.
Escolhendo a NOBLE para usinagem CNC de bandejas de reagentes

Trabalhar com o fabricante certo reúne todas essas peças. A NOBLE tem vasta experiência em usinagem CNC de bandejas de reagentes para laboratórios em todo o mundo. A empresa trabalha com igual maestria tanto com metal quanto com plástico. Suas certificações garantem a mesma qualidade em cada lote. E seu suporte completo abrange tudo, desde o projeto até a entrega final.
Especialização em metal e plástico
Experiência com alumínio, aço inoxidável, PEEK e PTFE.
A NOBLE possui experiência comprovada na usinagem desses quatro materiais comuns. A tabela abaixo mostra com quais materiais eles trabalham e onde esses materiais são utilizados em laboratórios.
| Material | A experiência da NOBLE | Aplicação de laboratório |
| Alumínio: | Usinagem CNC para prototipagem e produção em série; corte e dobra a laser de chapas de alumínio. | Peças para robôs de manipulação de líquidos, chassis/estruturas |
| Aço inoxidável | Usinagem CNC para prototipagem e produção em série; corte a laser e dobra de chapas de aço inoxidável. | Componentes de robôs para manuseio de líquidos, coletores metálicos complexos com tolerâncias rigorosas. |
| PEEK | Coberto por plásticos de engenharia usinados por CNC | Equipamentos de laboratório / peças de robôs para manipulação de líquidos |
| PTFE | Coberto por plásticos de engenharia usinados por CNC | Equipamentos de laboratório / peças de robôs para manipulação de líquidos |
Essa variedade é importante para a usinagem CNC de bandejas de reagentes. Você tem um único fornecedor para qualquer material. Isso reduz os prazos de entrega e diminui os erros decorrentes da troca de fornecedores.
Os operadores da NOBLE conhecem as peculiaridades de cada material. Eles ajustam as velocidades e os avanços para evitar o derretimento do plástico ou o endurecimento do aço inoxidável por trabalho a frio. O resultado é uma qualidade consistente em todos os trabalhos.
Capacidades internas de 3 e 5 eixos
A NOBLE possui fresadoras CNC de 3 e 5 eixos em suas instalações. A de 3 eixos processa bandejas simples com paredes planas e cavidades padrão. A de 5 eixos lida com canais angulares e rebaixos em uma única configuração.
Utilizar a tecnologia de 5 eixos evita muitos ajustes durante a produção. Isso permite tolerâncias mais rigorosas em componentes complexos. Você paga apenas pela capacidade que sua peça realmente precisa.
Certificações: ISO 9001:2015 e ISO 13485:2016
Sistema de Gestão de Qualidade Rigoroso
O sistema de qualidade da NOBLE é regido pela norma ISO 9001:2015. Cada etapa do processo segue procedimentos escritos. As peças são submetidas a auditorias regulares e possuem registros totalmente rastreáveis, desde a matéria-prima até a bandeja finalizada.
Para usinagem CNC de bandejas de reagentes, este sistema detecta desvios precocemente. Gráficos de CEP (Controle Estatístico de Processo) e verificações em processo mantêm cada bandeja dentro da faixa definida. Os problemas são corrigidos antes que se agravem.
Controles de processo de grau médico
A norma ISO 13485:2016 adiciona controles de processo de grau médico. As bandejas de reagentes são frequentemente utilizadas em equipamentos de diagnóstico. Essa norma exige uma supervisão mais rigorosa de cada etapa da produção.
A NOBLE possui ambas as certificações. Isso significa que as mesmas regras que regem um instrumento cirúrgico também regem sua bandeja. É um forte sinal de disciplina e foco na qualidade.
Serviço completo: do projeto à montagem.
Suporte de Engenharia DFM
O suporte DFM começa antes do primeiro corte. A NOBLE analisa seu modelo CAD para verificar sua viabilidade de fabricação. Eles sugerem alterações nos raios ou na espessura da parede que economizam tempo e dinheiro.
Essa revisão antecipada reduz consideravelmente os custos de produção. Uma simples alteração no raio de concordância pode eliminar a necessidade de uma ferramenta personalizada. A equipe de DFM (Design for Manufacturing) da NOBLE já economizou milhares de dólares em despesas com ferramentas para seus clientes.
Operações secundárias, limpeza, embalagem
As operações secundárias incluem anodização, tratamento térmico e acabamento superficial. Para bandejas metálicas, a anodização confere resistência à corrosão. Para bandejas plásticas, o polimento a vapor suaviza a superfície.
A limpeza remove todos os vestígios de resíduos de usinagem. A embalagem protege a bandeja durante o transporte. Você recebe uma peça pronta para ser instalada em seu equipamento imediatamente.
A parceria com um fornecedor de serviços completos como a NOBLE simplifica sua cadeia de suprimentos:
- Redução de custos ao evitar investimentos em ferramentas e equipamentos.
- Engenharia DFM para otimizar o projeto de peças
- Integração de múltiplos processos em um único local.
- Controle de qualidade rigoroso em toda a produção.
- Prazos de entrega reduzidos e maior consistência.
Quatro etapas garantem o sucesso da usinagem CNC de bandejas de reagentes: Escolha o material certo para seus produtos químicos e seu orçamento. Projete pensando na fabricação. Utilize usinagem de precisão com as ferramentas adequadas. Mantenha um rigoroso controle de qualidade durante a produção. Cada escolha influencia o custo final e o desempenho da bandeja. Uma escolha inteligente de material gera economia. Tolerâncias rigorosas garantem a confiabilidade do equipamento. Um bom controle de processo evita retrabalho antes mesmo de começar. Agora você sabe o que é importante para o seu próximo projeto. Coloque essas ideias em prática. Entre em contato com a NOBLE para soluções personalizadas. A equipe deles auxilia você desde o projeto até a entrega final.
Perguntas frequentes sobre usinagem CNC de bandejas de reagentes
Qual o material mais adequado para uma bandeja de reagentes que entra em contato com ácidos fortes?
O PTFE e o polipropileno resistem bem a ácidos fortes. O PEEK não é uma boa opção nesse caso — o ácido sulfúrico com concentração superior a 10% pode danificá-lo seriamente. O aço inoxidável 316 também resiste a muitos reagentes agressivos. Antes de decidir, consulte uma tabela de compatibilidade química para verificar as especificações dos produtos químicos, a resistência e a temperatura que você utilizará.
Qual o grau de tolerância permitido para uma bandeja de reagentes usinada?
Depende do material e da característica. Os metais têm tolerâncias mais rigorosas do que os plásticos, e o custo aumenta quanto menor for a tolerância. Os plásticos se deformam mais com o calor, portanto, o projeto precisa de espaço para a expansão térmica. Consulte sua oficina para saber quais são as reais necessidades da sua bandeja.
Por que cavidades profundas causam problemas na usinagem CNC de bandejas de reagentes?
Ferramentas de corte longas se deformam quando pressionadas. Isso cria paredes cônicas e furos ovais. Uma boa prática é manter a profundidade do rebaixo abaixo de quatro vezes o diâmetro da ferramenta. Isso permite que a oficina utilize ferramentas padrão, que mantêm a precisão por mais tempo e custam menos. Adicione também um filete em cada canto interno.
Eu realmente preciso fresagem de 5 eixos para a minha bandeja?
Nem sempre. Bandejas simples com paredes planas e encaixes retos funcionam bem em uma fresadora de 3 eixos, e isso custa menos por hora. Escolha uma fresadora de 5 eixos quando seu projeto tiver canais angulares ou rebaixos. Ela usina esses detalhes em uma única configuração e mantém tolerâncias mais rigorosas em formas complexas.
O quê acabamento de superfície O que deve conter uma bandeja de reagentes?
Uma superfície lisa permite a liberação do reagente seco e facilita a limpeza. Valores de Ra mais baixos significam uma parede mais lisa. Ferramentas afiadas e passagens leves garantem esse resultado em plásticos. Bandejas de metal podem precisar de eletropolimento ou jateamento com microesferas como uma segunda etapa para atender a um requisito de Ra rigoroso.
Como as lojas conseguem manter milhares de bandejas idênticas?
A medição em processo realiza medições na peça durante a operação e ajusta automaticamente o offset da ferramenta. A compensação do desgaste da ferramenta executa a mesma função ao longo do tempo. Uma sala com temperatura controlada próxima a 68°C mantém a máquina, a peça e as ferramentas de medição no mesmo ambiente. Os gráficos de CEP (Controle Estatístico de Processo) detectam desvios antes que as peças saiam da tolerância.
Que certificações devo procurar em um parceiro de usinagem CNC para bandejas de reagentes?
A norma ISO 9001:2015 abrange o sistema de gestão da qualidade — procedimentos escritos, auditorias e registros rastreáveis. A ISO 13485:2016 adiciona controles de processo de grau médico, o que é importante quando as bandejas servem para equipamentos de diagnóstico. Um fornecedor com ambas as certificações aplica a mesma disciplina à sua bandeja como aplicaria a um instrumento cirúrgico.
Uma única loja consegue cuidar do design e do acabamento, ou preciso de vários fornecedores?
Um parceiro de serviço completo abrange revisão de DFM (Design for Manufacturing), usinagem, operações secundárias, limpeza e embalagem, tudo em um só lugar. Isso reduz os prazos de entrega e minimiza erros decorrentes da troca de fornecedores. A NOBLE, por exemplo, oferece suporte de engenharia de DFM que já economizou milhares em despesas com ferramentas para seus clientes, ao identificar problemas antes do primeiro corte.







